
इस गाइड का दायरा
यह इंटरमीडिएट गाइड निदान में है: लक्षण पढ़ना, बदलने वाले वेरिएबल को अलग करना और लाइन के डेटा से सुधार करना।
एनोडाइज़िंग: आँकड़े उद्योग-मानक शुरुआती सीमाएँ हैं; सेटिंग लॉक करने से पहले अपने सप्लायर की TDS से पुष्टि करें।
कार्य सीमाएँ और नियंत्रण बिंदु
नीचे की तालिका एनोडाइज़िंग के लिए दैनिक संदर्भ है। कार्ड से सेट करें और नियंत्रण कॉलम से सत्यापित करें।
| Parameter | Typical range | Control point | Watch out |
|---|---|---|---|
| Sulfuric acid | 150–200 g/L | Titration daily | Low acid softens film |
| Current density | 1.2–1.8 A/dm² | Amp-min per area | Burns at high spots |
| Bath temperature | 18–21 °C | Chiller alarm active | Warm bath gives soft film |
| Film thickness | 8–15 µm decorative; 20–25 µm hard | Eddy current per batch | Thin film fades fast |
| Sealing | 95–100 °C water, 20 min | Seal quality dye test | Poor seal stains |
आपके स्तर पर मायने रखने वाली परत
बुनियादी कार्ड से आगे, आपके स्तर पर यही परत मायने रखती है:
| Symptom | Likely variable | Confirm by | First fix |
|---|---|---|---|
| Dull or hazy finish | Bath chemistry drift | Hull cell panel | Rebalance per test |
| Defects cluster on one rack position | Contact or current map | Position thickness map | Repair contact / re-map amps |
| Good-bad-good pattern | Loading or cycle drift | Time-stamped samples | Standardise load weight |
| Defect appears after maintenance | Work just done | Revert one change | Restore and re-verify |
मानक दिनचर्या
हर शिफ्ट के लिए क्रम में मानक कदम:
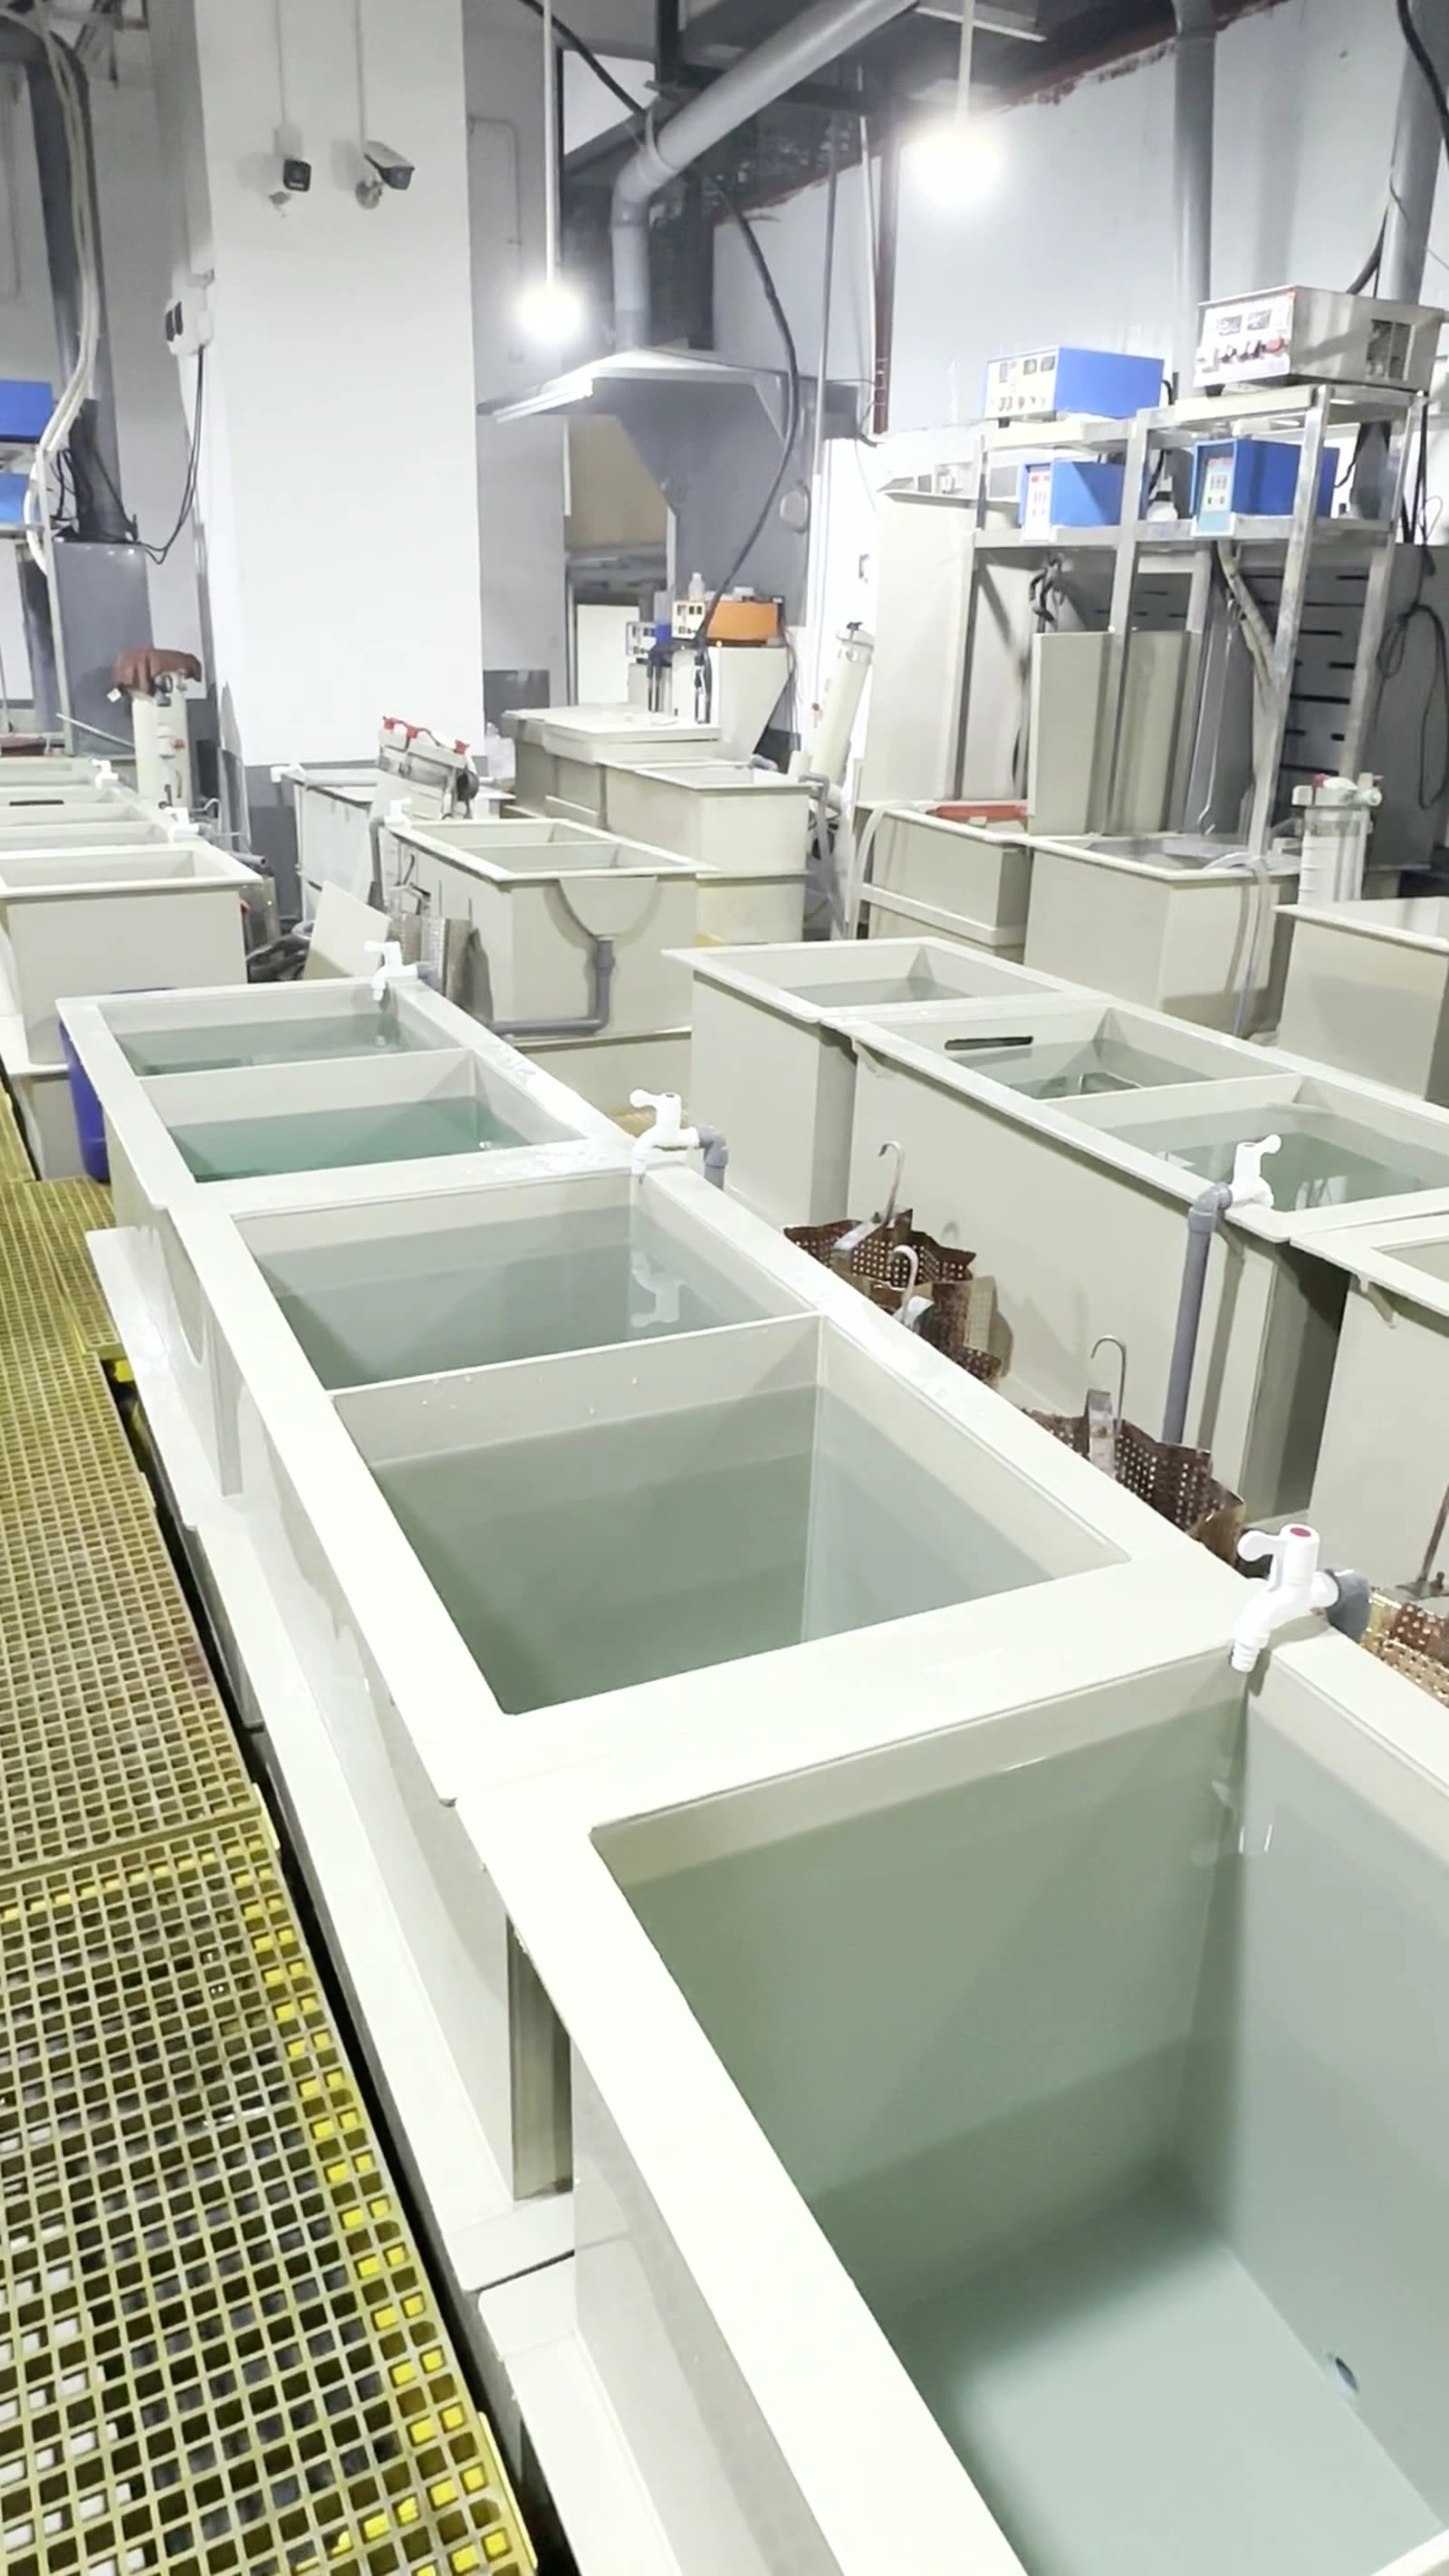
- Etch and desmut before anodizing
- Rack tight — contacts carry full current
- Hold bath within ±1 °C through the run
- Eddy-current check thickness per load
- Seal immediately after rinse; never leave films dry overnight
इंजीनियर नोट्स
- Contacts leave bare marks — place them on non-visible edges
- Alloy composition changes colour; 6063 vs 6061 need separate colour standards
- Dye baths live or die by pH 5–6 control
- Cold sealing needs different time rules than hot water sealing
- Record amp-min per area; thickness follows it almost linearly
सुरक्षा: Anodizing buses carry high current. Confirm bus off before racking; wet acid mist needs ventilation and eye protection.
सामान्य प्रश्न
सेटिंग सही है कैसे जानें?
रेंज तालिका का पालन करें और नियंत्रण कॉलम से जाँचें; सीमा से बाहर जाए तो रुकें और सूचित करें।
शिफ्ट के अनुसार परिणाम क्यों बदलता है?
रेंज तालिका का पालन करें और नियंत्रण कॉलम से जाँचें; सीमा से बाहर जाए तो रुकें और सूचित करें।
सीनियर से मदद कब लें?
रेंज तालिका का पालन करें और नियंत्रण कॉलम से जाँचें; सीमा से बाहर जाए तो रुकें और सूचित करें।