
اس گائیڈ کا دائرہ
یہ سینئر گائیڈ مشکل معاملات ہے: ملے جلے متغیرات، حد کی صورتیں اور مستقل لائن کو قسمت سے الگ کرنے والے فیصلے۔
اینوڈائزنگ: یہ تعداد انڈسٹری کے معیاری آغاز کی حدیں ہیں؛ سیٹنگز طے کرنے سے پہلے اپنے سپلائر کی TDS سے تصدیق کریں۔
کام کی حدیں اور کنٹرول پوائنٹس
نیچے دیا گیا جدول اینوڈائزنگ کے روزانہ حوالے کا کام کرتا ہے۔ کارڈ کے مطابق سیٹ کریں اور کنٹرول کالم سے تصدیق کریں۔
| Parameter | Typical range | Control point | Watch out |
|---|---|---|---|
| Sulfuric acid | 150–200 g/L | Titration daily | Low acid softens film |
| Current density | 1.2–1.8 A/dm² | Amp-min per area | Burns at high spots |
| Bath temperature | 18–21 °C | Chiller alarm active | Warm bath gives soft film |
| Film thickness | 8–15 µm decorative; 20–25 µm hard | Eddy current per batch | Thin film fades fast |
| Sealing | 95–100 °C water, 20 min | Seal quality dye test | Poor seal stains |
آپ کے سطح پر اہم پرت
بنیادی کارڈ سے آگے، آپ کی سطح پر یہی پرت اہم ہے:
| Hard case | Why it is hard | Method | Data to keep |
|---|---|---|---|
| Mixed-alloy loads | Different windows collide | Split by family or map positions | Per-family thickness trend |
| Seasonal humidity swings | Flash and dry times move | Season-set viscosities | Monthly setting log |
| Recesses at spec limit | Throwing power ceiling | Auxiliary anode trials | Before/after thickness maps |
| Repeat claim from one customer | Use conditions differ | Reproduce their test | Claim-vs-lab correlation |
معیاری روٹین
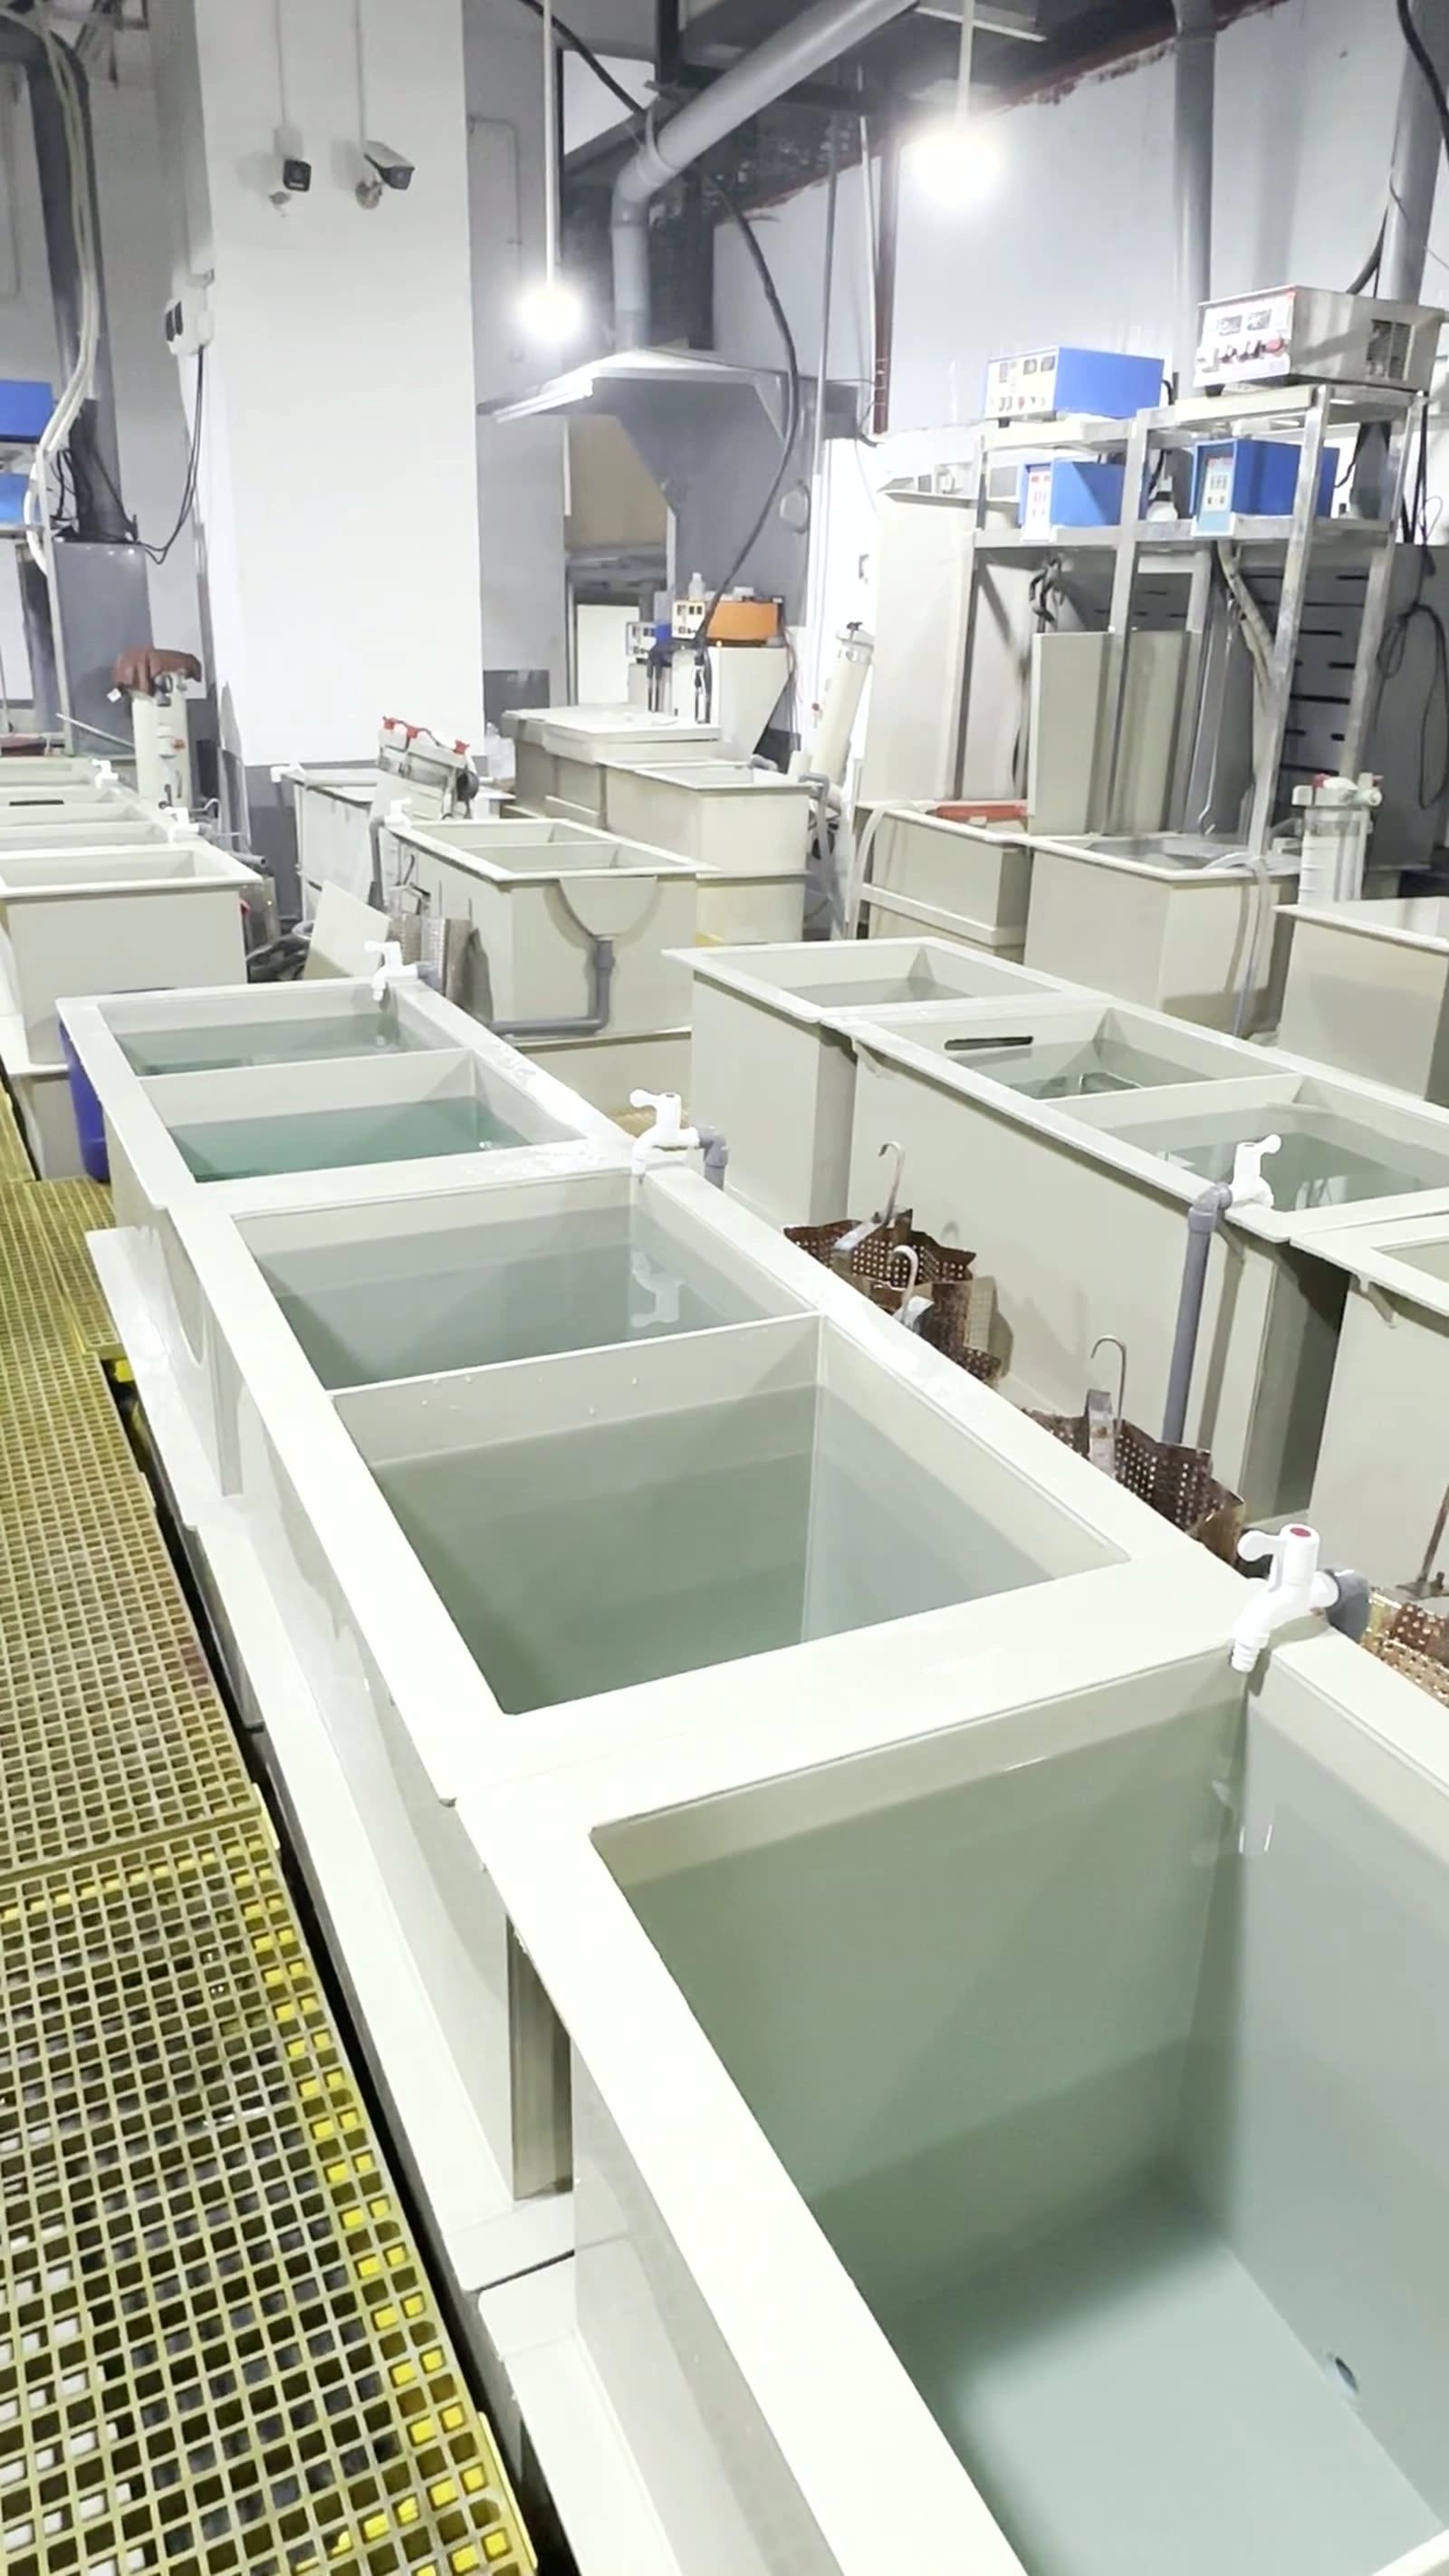
ہر شفٹ کے لیے ترتیب سے معیاری مراحل:
- Etch and desmut before anodizing
- Rack tight — contacts carry full current
- Hold bath within ±1 °C through the run
- Eddy-current check thickness per load
- Seal immediately after rinse; never leave films dry overnight
انجینئر نوٹس
- Contacts leave bare marks — place them on non-visible edges
- Alloy composition changes colour; 6063 vs 6061 need separate colour standards
- Dye baths live or die by pH 5–6 control
- Cold sealing needs different time rules than hot water sealing
- Record amp-min per area; thickness follows it almost linearly
حفاظت: Anodizing buses carry high current. Confirm bus off before racking; wet acid mist needs ventilation and eye protection.
عام سوالات
سیٹنگز صحیح ہیں کیسے جانچیں؟
رینج ٹیبل پر چلیں اور کنٹرول کالم سے تصدیق کریں؛ حد سے باہر جائے تو رک جائیں اور اطلاع دیں۔
شفٹ کے مطابق نتیجہ کیوں بدلتا ہے؟
رینج ٹیبل پر چلیں اور کنٹرول کالم سے تصدیق کریں؛ حد سے باہر جائے تو رک جائیں اور اطلاع دیں۔
سینئر سے مدد کب لیں؟
رینج ٹیبل پر چلیں اور کنٹرول کالم سے تصدیق کریں؛ حد سے باہر جائے تو رک جائیں اور اطلاع دیں۔