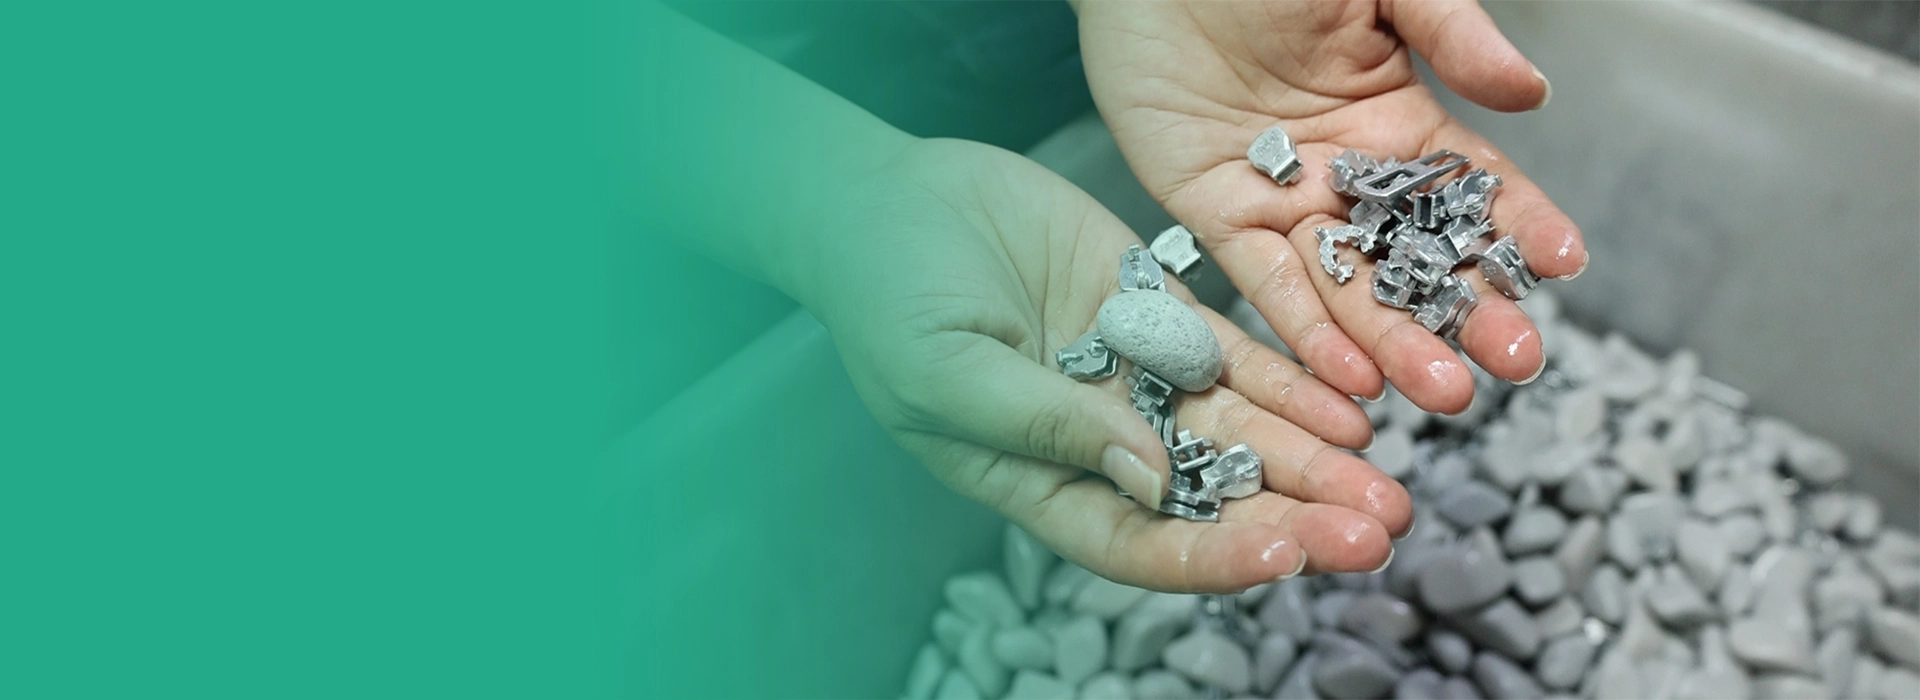
Préparation avant la galvanisation en baril : Lustrage du baril, dégraissage & activation
Prétraitement en traitement de masse pour des pièces petites — lustrage du baril à 40-50 tr/min, charge de 50-70 %, dégraissage alcalin pH 10-12 et activation acide. La cohérence par lot est essentielle.
Pourquoi la préparation avant la galvanisation en baril est importante
Dans la galvanisation en baril, toutes les pièces partagent la même baignoire — la cohérence par lot commence ici
Uniformité par lot
Résultats constants sur des milliers de pièces
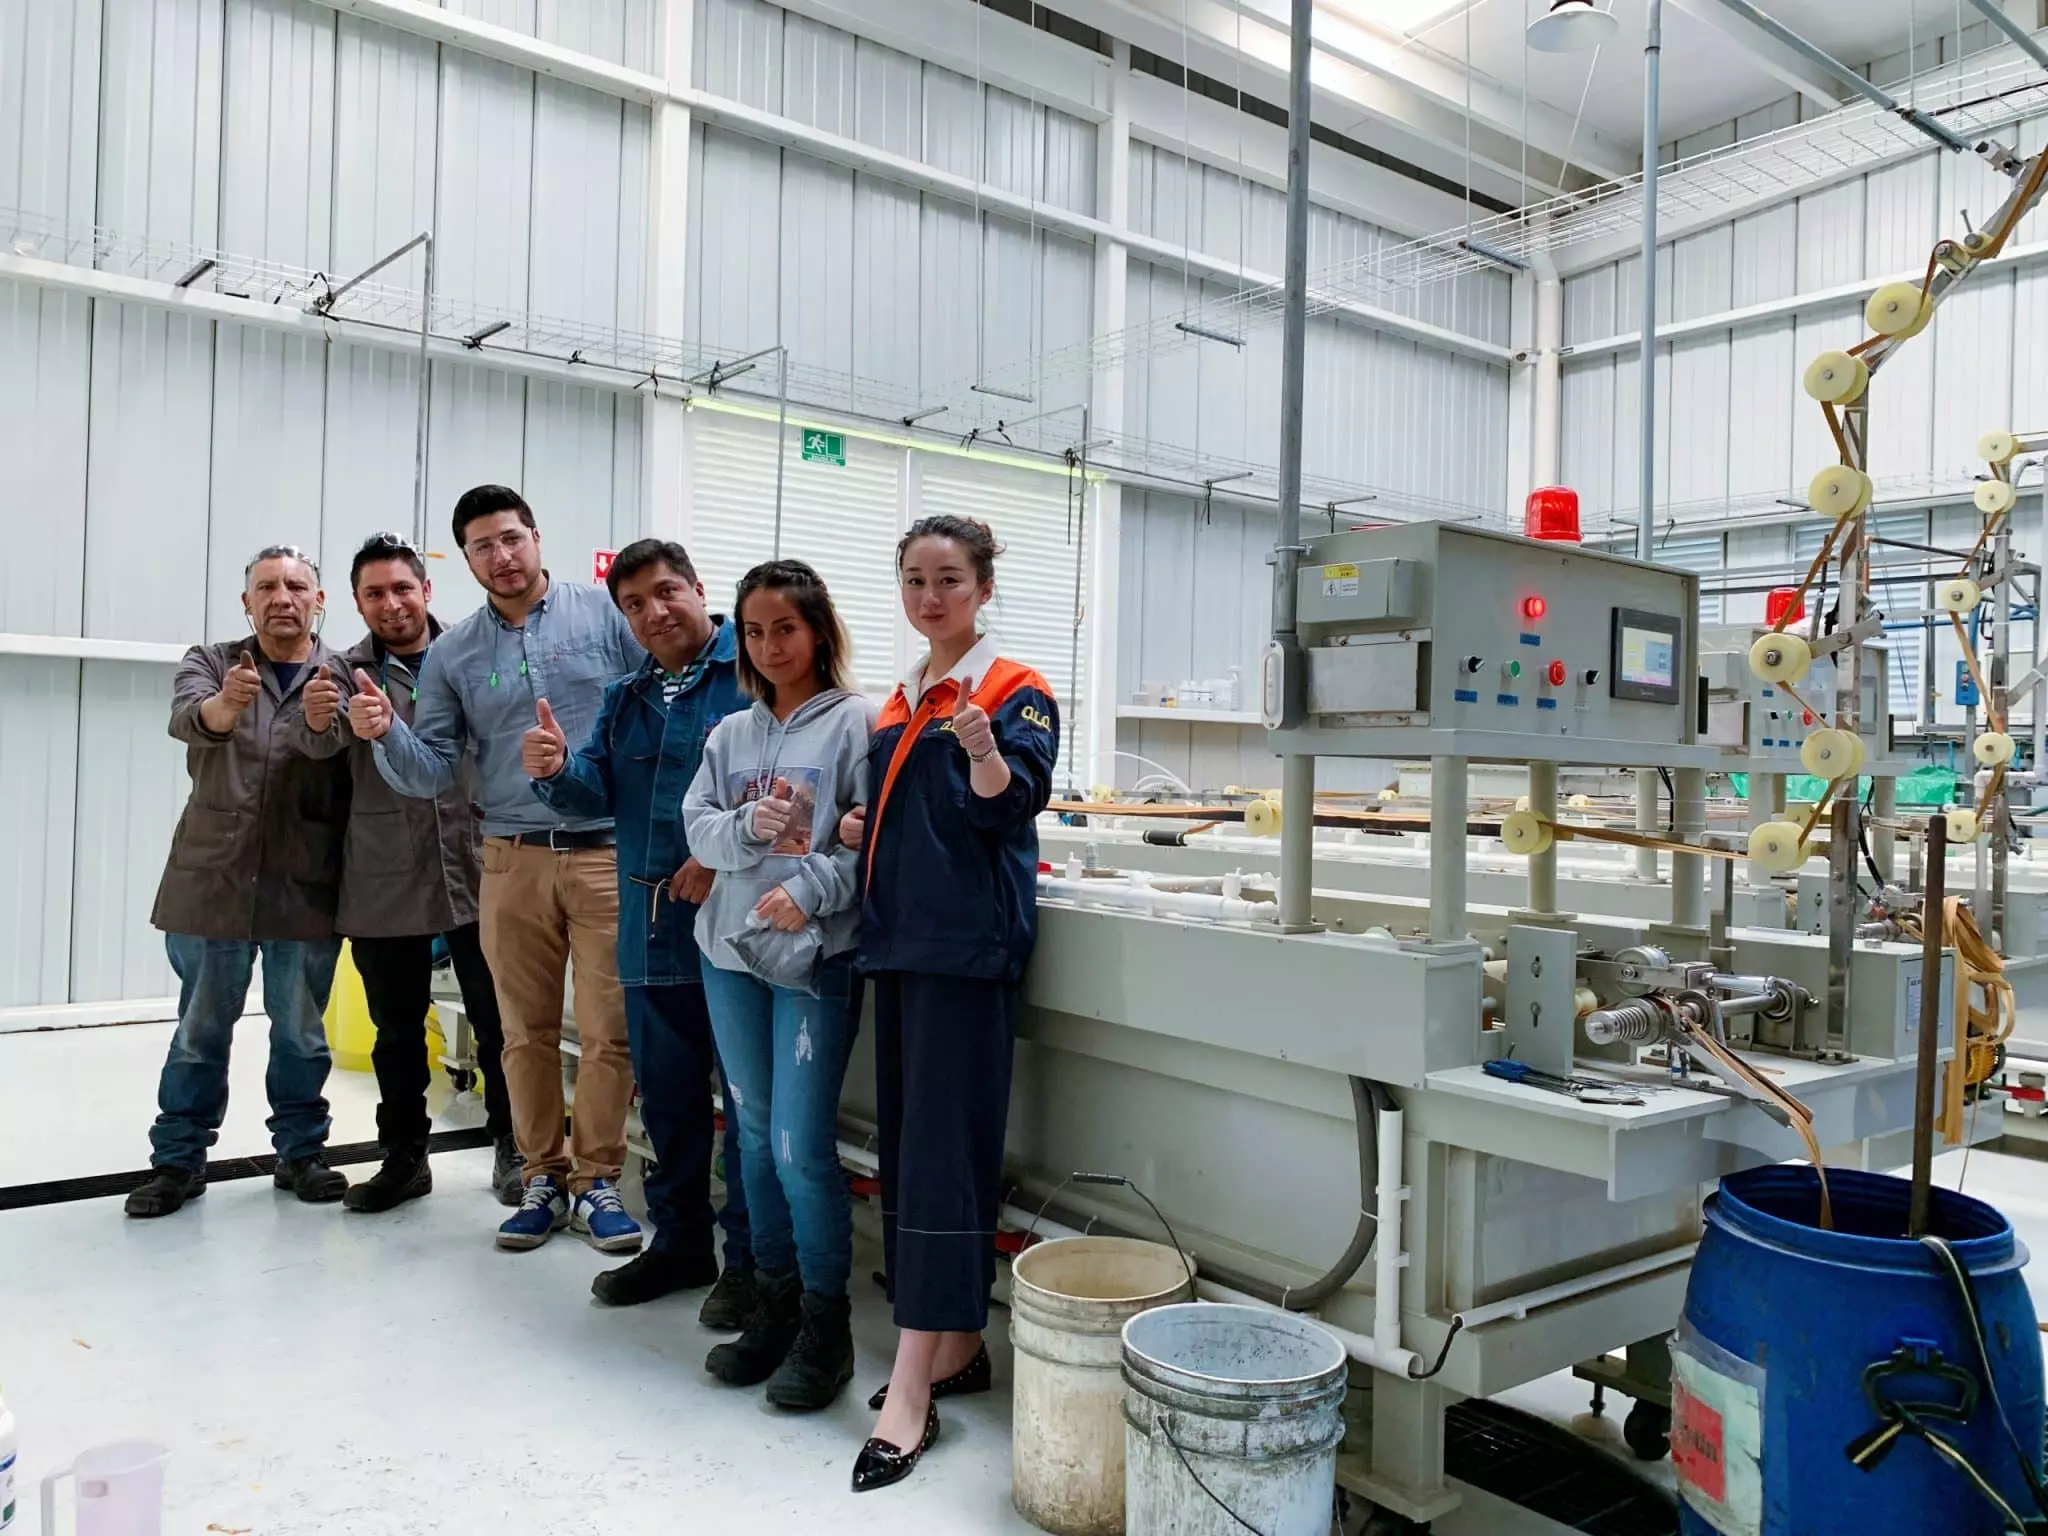
Lustrage du baril
Charge de 50-70 %, 40-50 tr/min
Dégraissage alcalin
pH 10-12 élimine les huiles et résidus
Activation acide
Élimine les oxydes pour une adhésion forte
Baril vs Racks — Comparaison de la préparation avant la galvanisation
Comment la préparation avant la galvanisation en baril diffère de celle des racks pour des pièces petites
| Facteur | Galvanisation en baril | Galvanisation en rack |
|---|---|---|
| Taille des pièces | Petites pièces (vis, écrous, petits glissières) | Grands éléments (glissières de fermeture, attaches, cadres) |
| Méthode de chargement | Chargement en vrac dans un baril tournant (remplissage de 50-70 %) | Fixation individuelle sur des supports |
| Contact de surface | Contact pièce à pièce pendant le tournage | Aucun contact pièce à pièce, exposition totale |
| Densité de courant | 0,5-1,5 A/dm² | 1-3 A/dm² |
| Production par lot | 10 000-50 000 pièces/baril | 200-2 000 pièces/chargement de rack |
| Coût par pièce | Plus faible (traitement en masse) | Plus élevé (manipulation individuelle) |
| Uniformité de finition | Bon pour les surfaces non critiques | Excellent pour les surfaces décoratives |
Processus de préparation avant la galvanisation en baril (5 étapes)
Préparation de surface pour plus de 10 000 petites pièces par baril — chaque étape optimisée pour la cohérence par lot
1Lustrage du baril / Tournage
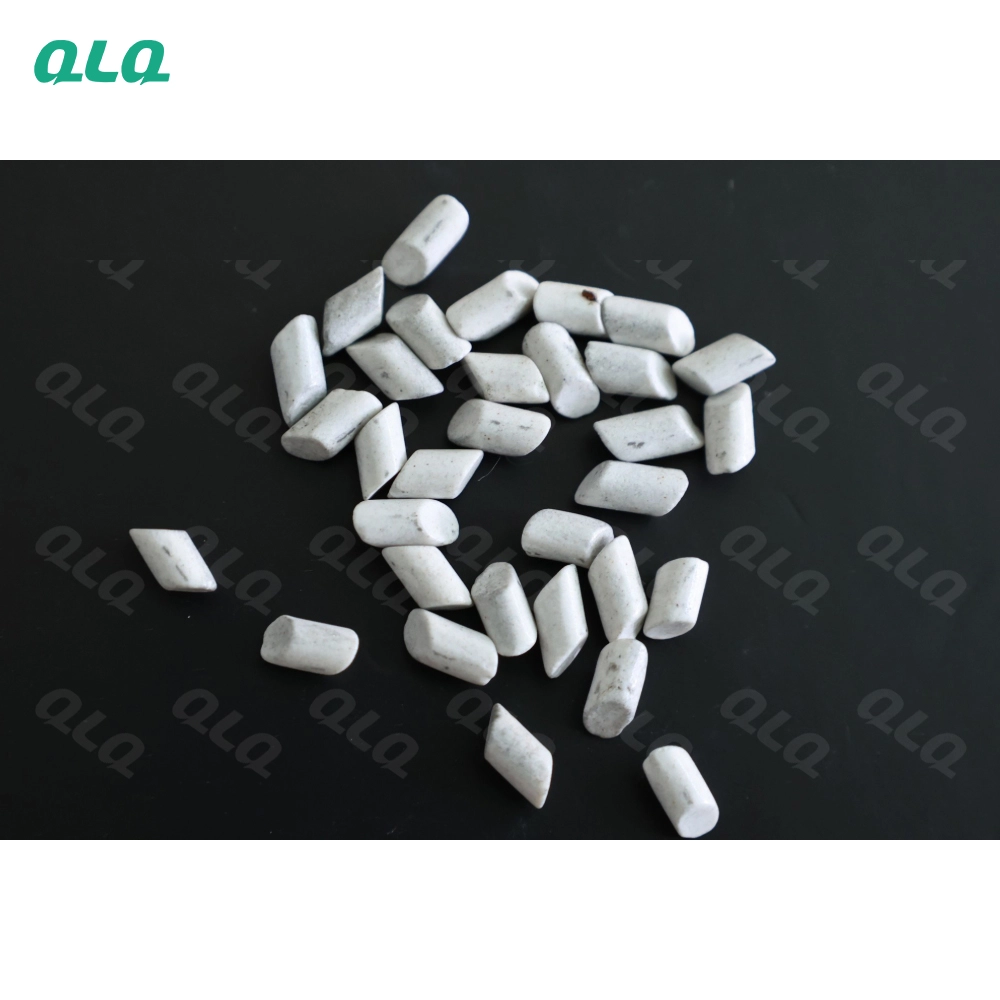
Chargez les petites pièces dans des barils tournants avec un milieu abrasif. L'action de tournage débouche les bords, arrondit les angles et lisse les surfaces.
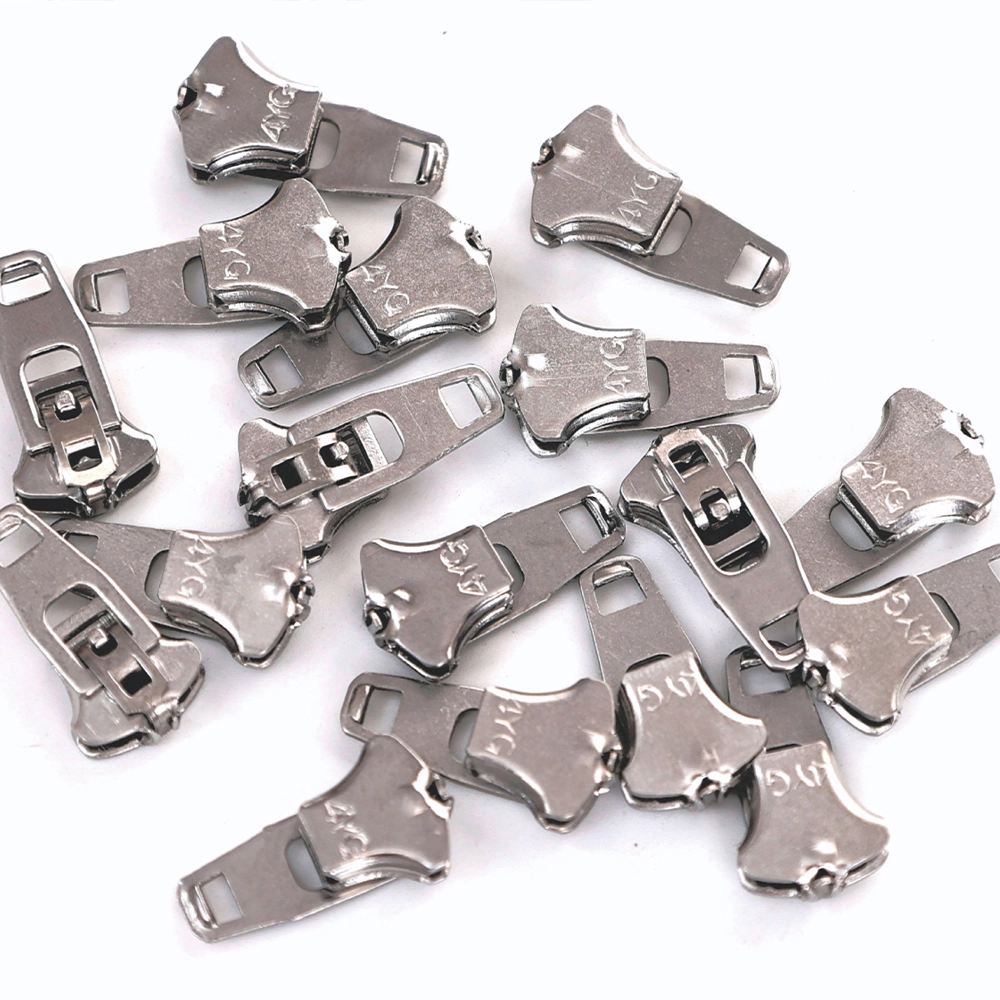 AvantAprès
2Dégraissage alcalin
Immergez le baril dans une solution alcaline pH 10-12 pour éliminer les huiles, graisses et composés de polissage résiduels. Le rotation du baril assure que toute surface de pièce est contactée.
3Rinçage multistade
Système de rinçage contre-courant élimine les résidus de dégraissage. Essentiel pour éviter le transfert vers la baignoire acide.
4Activation acide / Passivation
Acide dilué élimine les oxydes de surface et active la surface métallique pour la galvanisation. Les pièces en alliage zinc se répassivent en 30-60 secondes — le transfert rapide est critique.
5Dernière rinçage et transfert
Rinçage rapide au DI après activation, puis transfert immédiat vers le premier bain de revêtement. Sur les lignes de tambour, le tambour lui-même se déplace d'un bac à l'autre.
Tableau de sélection des médias abrasifs
Choisir selon la rugosité de surface cible — débouchage grossier vs polissage fin
| Type de média | Taille | Application | Puissance de coupe | Résultat de surface |
|---|---|---|---|---|
| Pierres d'oxyde d'aluminium | 3-8 mm | Débouchage grossier, arrondissement des bords lourds | ★★★★★ | Finition mate |
| Triangles en céramique | 2-5 mm | Débouchage moyen, lissage | ★★★★☆ | Finition semi-brillante |
| Pyramides en nylon | 2-3 mm | Polissage fin, éclat de surface | ★★★☆☆ | Finition brillante |
| Boules en acier | 1-4 mm | Finition par ponçage, contrainte compressive | ★★☆☆☆ | Finition comme un miroir |
| Organique (noix/corn) | 1-3 mm | Polissage sec final, pièces délicates | ★★☆☆☆ | Surface sèche propre |
📌 Fiche mémo du prétraitement
FAQ
Quelle est la charge idéale du tambour pour le prétraitement ?
Puis-je utiliser le même média pour différents métaux ?
Combien de fois dois-je remplacer le bain de dégraissage alcalin ?
Pourquoi mes pièces se discolorent-elles après le prétraitement ?
Quelle est la méthode la plus rapide pour diagnostiquer une mauvaise adhérence ?
Obtenez une offre gratuite aujourd'hui
Envoyez-nous vos échantillons ou dessins — nos ingénieurs répondent dans les 24 heures avec des devis et des conseils techniques.
Nous contacterPrétraitement pour le revêtement en baril — Données nécessaires aux gestionnaires du fini en alliage zinc
Le département complet de prétraitement combine le polissage, le dégrippage, le dégraissage, l'activation acide et le phosphatage afin que chaque pièce en alliage zinc entre en revêtement ou peinture avec une surface chimiquement propre et activée.
Inspection et contrôle qualité
| Item à vérifier | Méthode | Norme d'acceptation |
|---|---|---|
| Test de rupture de l'eau | Spray + visuel | Film continu ≥ 30 s sur 100 % des étagères prises en échantillon |
| Rugosité de surface | Testeur Ra | Ra ≤ 0,8 μm avant le revêtement ; ≤ 0,4 μm brillant |
| Qualité d'activation | Test de flash en cuivre | Flash uniforme, sans saut de revêtement |
| Poids de la couche phosphatée | Différence de poids | 1,5-3,0 g/m² lors de l'application du phosphatage |
| Contamination croisée | Journaux de titrage des bains | Tous les bains dans les limites de contrôle de la recette |
| Traçabilité par lot | Scan du bon de travail | Traçabilité par code-barres à 100 % des lots jusqu'aux dossiers QC |
Disposition de l'atelier & Surface au sol
| Zone | Surface |
|---|---|
| Section de polissage | 120 m² |
| Ligne de dégrippage et dégraissage | 100 m² |
| Ligne d'activation et phosphatage | 100 m² |
| Rinçage / DI / traitement de l'eau | 60 m² |
| Laboratoire QA & magasin de produits chimiques | 40 m² |
| Services techniques & vestiaires | 30 m² |
| Département total | 450 m² |
Main-d'œuvre & plan de poste
| Fonction | Nombre de postes |
|---|---|
| Opérateurs (toutes les lignes) | 10 |
| Techniciens chimiques | 2 |
| Inspecteurs qualité | 2 |
| Superviseur | 1 |
| Maintenance | 1 |
| Total (2 postes × 10 h) | 16 |
Demande d'énergie & utilités
| Équipement | Demande |
|---|---|
| Équipement de polissage | 45 kW |
| Chauffage pour dégrippage/dégraissage | 38 kW |
| Chauffage pour phosphatage + pompes | 28 kW |
| Pompes ultrasons + de rinçage | 14 kW |
| Compresseur d'air + aspiration | 19 kW |
| Éclairage et auxiliaire | 6 kW |
| Total installé | 150 kW |
| Charge de fonctionnement typique | ≈ 118 kW |
Schéma de production
Capacité quotidienne — Journée de fonctionnement de 10 heures
| Paramètre | Valeur |
|---|---|
| Cycle de ligne | 40-70 min |
| Lots simultanés | 6-8 en cours de traitement |
| Lots par journée de 10 heures | 16-22 |
| Production quotidienne | 1 000 000-2 000 000 pièces |
| Production mensuelle (26 jours) | 26-52 millions de pièces |
Estimation de la valeur de production
| Paramètre | Valeur |
|---|---|
| Frais de traitement par pièce | USD 0,003-0,008 |
| Valeur de production quotidienne (10 h) | USD 3 000-7 000 |
| Valeur de production mensuelle | USD 78 000-180 000 |
| Valeur de production annuelle | USD 940 000-2 160 000 |
Produits associés — Solution complète de prétraitement pour bain de plomberie
Machines, produits chimiques et consommables sélectionnés à partir de la gamme réelle de produits QLQ pour ce processus. Chaque page de produit est active et prête à l'emploi.
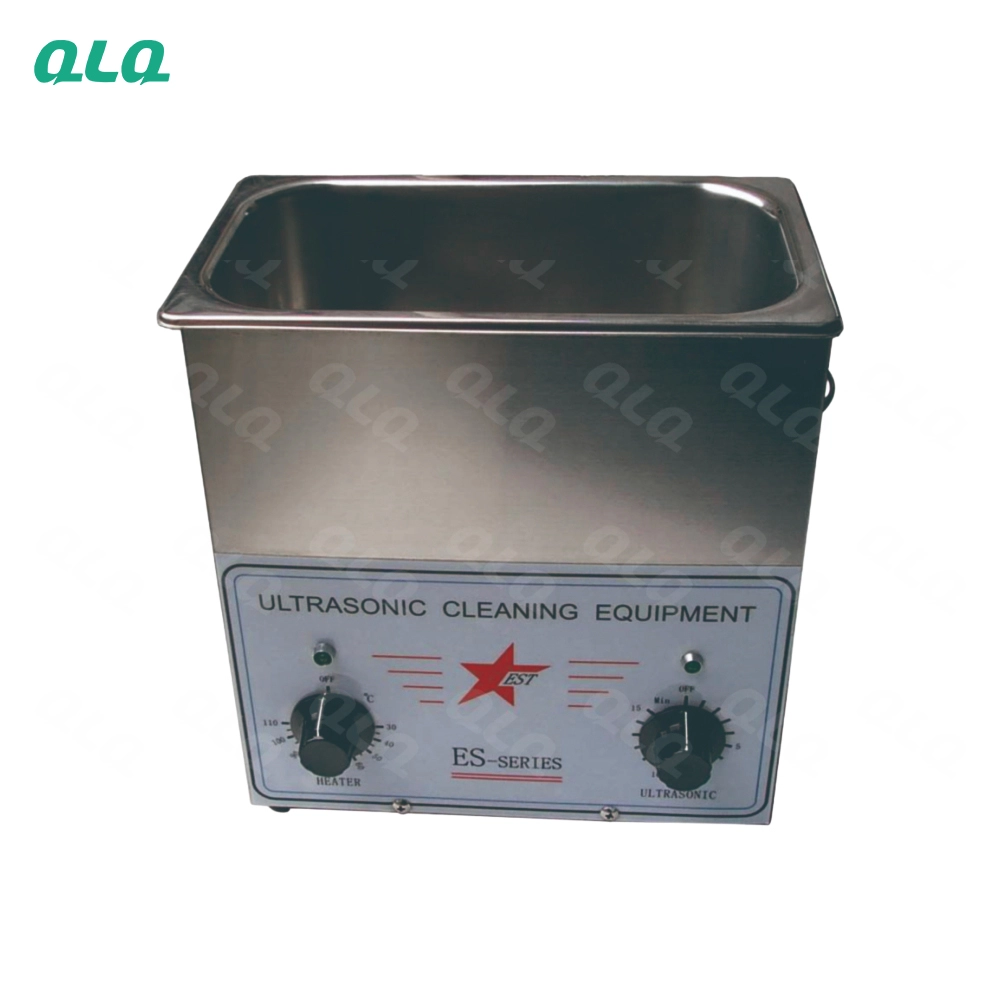
QLQ-UCM Machine de nettoyage ultrasonique
Machine et équipement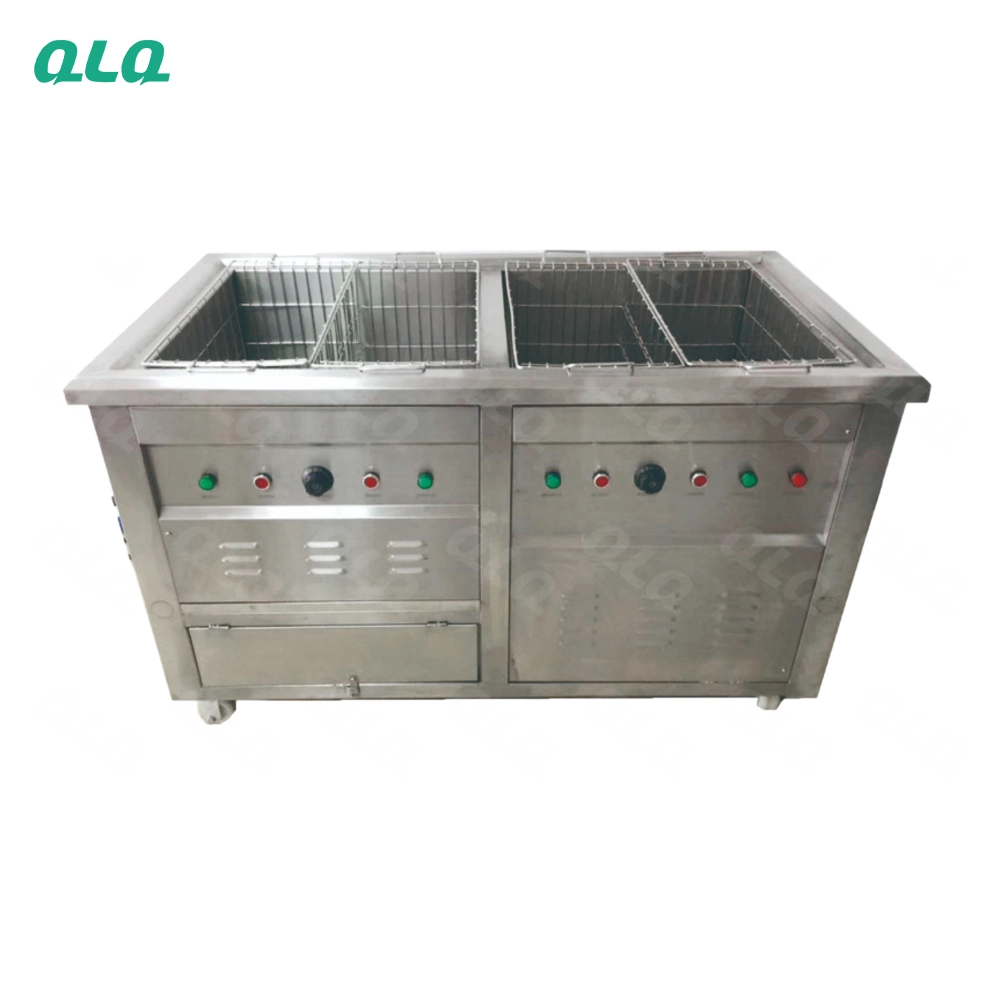
QLQ-TM Machine à trichloroéthylène (pour éliminer la cire)
Machine et équipement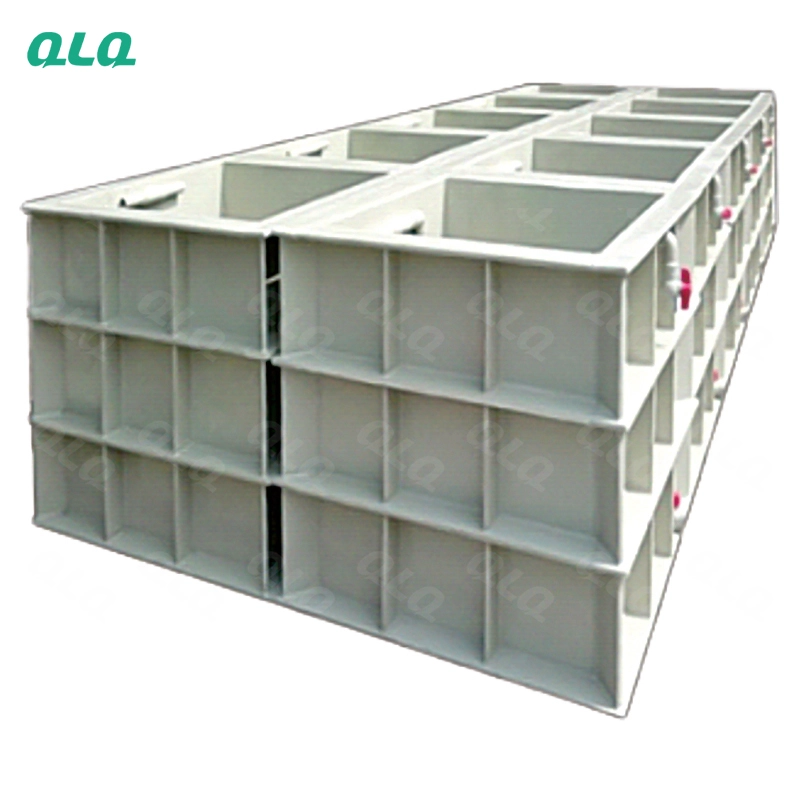
Bain de lavage automatique adapté aux bains de plomberie, électrophorèse et prétraitement.
Machine et équipement
Agent de dégraissage pour nettoyage des huiles
Produit chimique et revêtement
Poudre colorante
Produit chimique et revêtement
Poudre de grain de tilleul
Produit chimique et revêtement
Pierre lustrante raffinée en porcelaine
Consommable et accessoire