
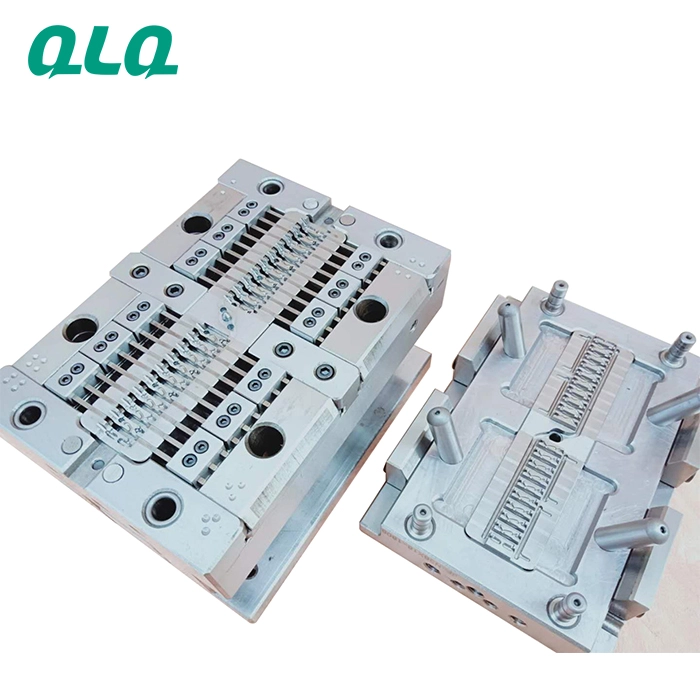
Registo de ciclos do molde: quando programar a manutenção.
Referência de trabalho para imprimir e utilizar na linha. Complementa os casos de avaria da área de Técnicos com os documentos padrão que resultaram desses casos.
Erros comuns e como evitá-los
| Erro | Causa | Solução prática |
|---|---|---|
| 1. Limpar cavidades com ferramentas metálicas duras | Os riscos reproduzem-se em cada peça | Apenas ferramentas adequadas de latão ou cobre e solventes apropriados |
| 2. Não contar os ciclos | A manutenção passa a depender de estimativas | Registo por molde; intervir ao atingir o limite |
Boas práticas
- Ferramentas de latão junto à máquina
- Alertas de limite de ciclos
- Registo de armazenamento com datas
Cuidados na mudança de molde
- Limpar cavidades - Latão e solvente adequado (Sem raspadores metálicos duros)
- Registar os ciclos - Comparar com o limite (A falta de registos esconde a data de manutenção)
- Proteger e armazenar - Embalar e datar (Sem proteção, as cavidades enferrujam)
Registo por molde | Alerta de limite ao afinador
Referência de conservação dos moldes
Cuidados com moldes de cursores durante a produção.
| Parâmetro | Referência | Importância |
|---|---|---|
| Limpeza das cavidades | Em cada mudança de molde | Os resíduos reproduzem-se nas peças |
| Desmoldante | Camada fina, uniforme e registada | Camadas espessas acumulam resíduos |
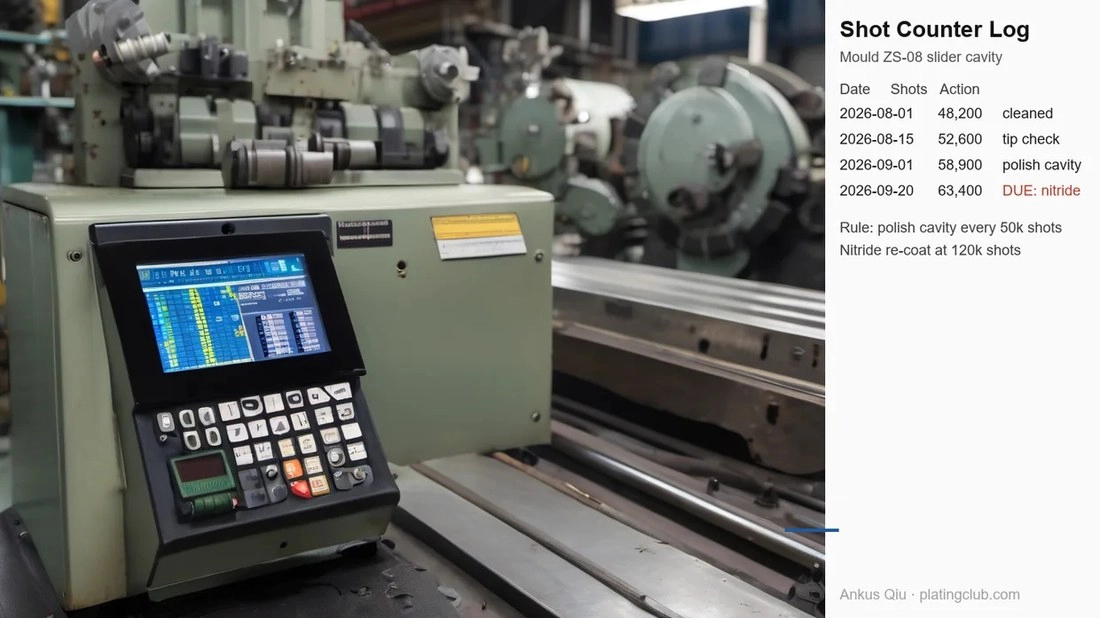
| Limite de ciclos | Conforme o histórico do molde | Intervir antes de o desgaste aparecer nas peças |
| Armazenamento | Protegido, embalado e datado | Evita danos por corrosão |
A contagem de ciclos evitou avarias inesperadas nos moldes
Situação. Os moldes eram reparados depois de avariarem, não antes.
Ação. Registos de ciclos por molde com alertas de limite.
Resultado. A manutenção passou para paragens planeadas e diminuíram os defeitos por desgaste das cavidades.
Perguntas frequentes
Porque não usar ferramentas metálicas duras nas cavidades?
Os riscos reproduzem-se em cada peça até serem removidos por polimento. Usar apenas ferramentas adequadas de latão e solventes.
O que é o limite do contador de ciclos?
É a contagem em que o histórico indica necessidade de manutenção; define-se por molde, não pelo calendário.
Como armazenar os moldes?
Protegidos, embalados e datados. Sem proteção, as cavidades corroem-se e prejudicam a primeira produção após o armazenamento.
Plano de implementação
| Etapa | Frequência |
|---|---|
| Iniciar os cuidados das cavidades | Em cada mudança |
| Iniciar os registos de ciclos | Semana 1 |
| Modelo económico da vida do molde | Mês 1 |
O que pretende resolver?
Contacte a QLQ para adaptar esta lista ou modelo à sua linha e às suas peças. Fornecemos o conjunto completo de equipamentos e produtos químicos com os documentos de trabalho necessários.
Perguntas — Registo de ciclos do molde
Respostas diretas da oficina. Fale connosco pelo WhatsApp se o seu caso for diferente.