
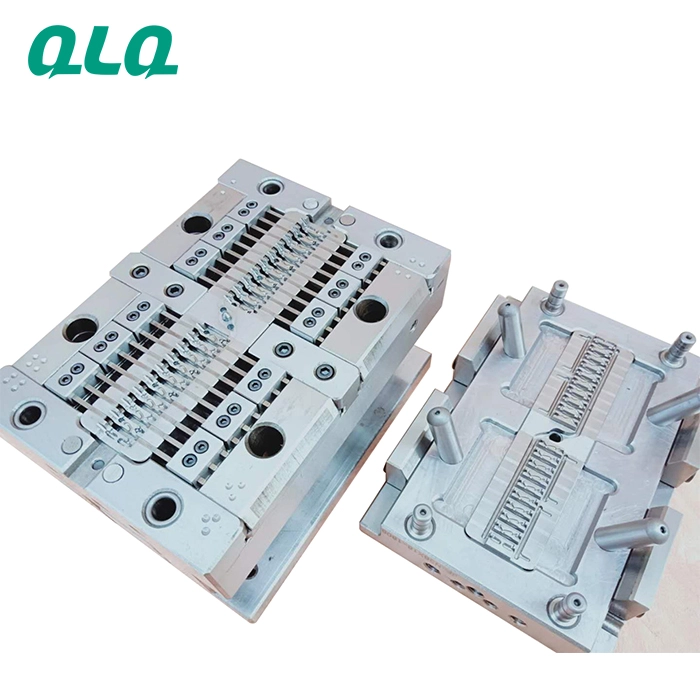
Cuidado diario de moldes de fundición a presión para cursores: limpieza de cavidades, desmoldeante y almacenamiento.
Referencia de trabajo para el cuidado de moldes de fundición a presión para cursores. Los valores numéricos del diagrama son ilustrativos, no límites operativos universales. Defina los métodos de limpieza, los materiales de las herramientas y los intervalos de servicio según las instrucciones del fabricante y el historial validado del molde. Los escenarios siguientes ilustran comprobaciones, no resultados de clientes verificados.
Errores frecuentes y cómo evitarlos
| Error | Por qué ocurre | Corrección práctica |
|---|---|---|
| 1. Limpiar cavidades con raspadores metálicos duros | Las rayas se reproducen en cada pieza fundida | Utilice herramientas aprobadas que no dañen el molde y limpiadores compatibles |
| 2. Sin contador de ciclos | El momento del mantenimiento queda a la intuición | Registre los ciclos de cada molde; actúe al alcanzar los umbrales establecidos |
Buenas prácticas
- Kit de herramientas aprobadas que no dañen el molde junto a la máquina
- Alertas de umbral del contador de ciclos
- Registro de almacenamiento de moldes con fechas
Cuidados al cambiar el molde
- Limpiar cavidades - Herramientas aprobadas que no dañen el molde y limpiador compatible (Sin raspadores metálicos duros)
- Registrar ciclos de moldeo - Comparar con el umbral (Omitir registros oculta los vencimientos)
- Proteger y almacenar - En caja y con fecha (Almacenar sin protección oxida las cavidades)
Registro por molde | Alertas de umbral al ajustador
Referencia de cuidado de moldes
Puntos de cuidado para moldes de cursores en producción.
| Parámetro | Referencia | Por qué importa |
|---|---|---|
| Limpieza de cavidades | En cada cambio de molde | Los residuos se reproducen en las piezas fundidas |
| Desmoldeante | Capa fina, uniforme y registrada | Las capas gruesas acumulan residuos |
| Umbral del contador de ciclos | Según el historial de cada molde | Actuar antes de que el desgaste se refleje en las piezas |
| Almacenamiento | Protegido, en caja, fechado | Evita daños por corrosión |
Comprobación ilustrativa: ciclos de moldeo y planificación del mantenimiento
Escenario. Los moldes se reparaban después de fallar, no antes.
Acción. Registros del contador de ciclos por molde con alertas de umbral.
Comprobación. Revise si el servicio puede planificarse antes de que aparezcan defectos por desgaste; confirme el resultado con sus propios registros.
Preguntas frecuentes
¿Por qué evitar raspadores metálicos duros en las cavidades?
Las rayas pueden transferirse a las piezas fundidas. Utilice únicamente herramientas aprobadas por el fabricante que no dañen el molde y limpiadores compatibles.
¿Qué es un umbral del contador de ciclos?
El número de ciclos de moldeo al que el historial indica que corresponde realizar mantenimiento; se establece por molde, no por calendario.
¿Cómo deben almacenarse los moldes?
Con una capa protectora, en caja y fechados. El almacenamiento sin protección corroe las cavidades y perjudica la primera producción.
Plan de implementación
| Paso | Frecuencia |
|---|---|
| Cuidado de cavidades implantado | En cada cambio |
| Registro de ciclos implantado | Semana 1 |
| Modelo económico de vida útil | Mes 1 |
¿Qué le gustaría resolver?
Si desea adaptar esta lista de comprobación o plantilla a su línea y combinación de piezas, contacte con QLQ. Suministramos el conjunto completo de equipos y productos químicos, junto con los documentos de trabajo necesarios para su funcionamiento.
Preguntas frecuentes - Cuidado diario de moldes de fundición a presión para cursores: limpieza de cavidades, desmoldeante y almacenamiento
Respuestas directas desde el taller. Consúltenos por WhatsApp si su caso es diferente.