
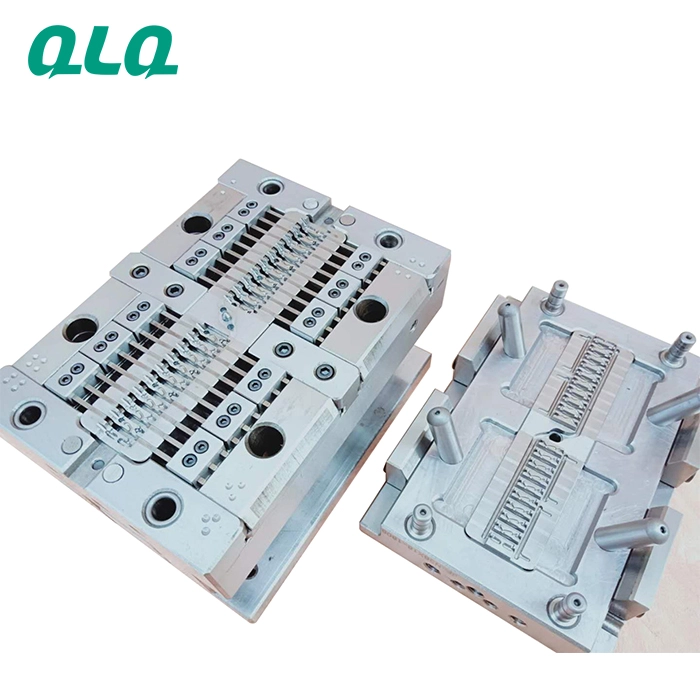
Registro de ciclos del molde: cuándo programar el mantenimiento.
Referencia de trabajo para imprimir y usar en la línea. Complementa los casos de avería del área de Técnicos con los documentos estándar surgidos de esos casos.
Errores habituales y cómo evitarlos
| Error | Causa | Solución práctica |
|---|---|---|
| 1. Limpiar cavidades con herramientas metálicas duras | Los arañazos se reproducen en cada pieza | Solo herramientas adecuadas de latón o cobre y disolventes apropiados |
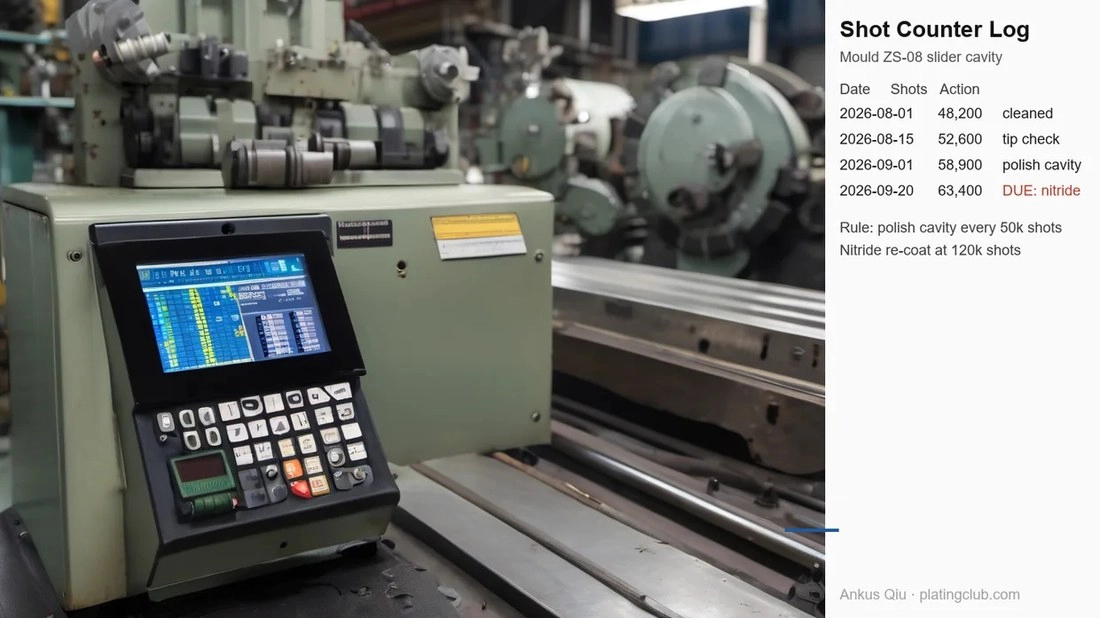
| 2. No contar los ciclos | El momento de mantenimiento se decide a ojo | Registro por molde; intervenir al alcanzar el umbral |
Buenas prácticas
- Juego de herramientas de latón junto a la máquina
- Avisos por umbral de ciclos
- Registro de almacenamiento con fechas
Cuidados al cambiar el molde
- Limpiar cavidades - Latón y disolvente adecuado (Sin rasquetas metálicas duras)
- Registrar ciclos - Comparar con el umbral (Los registros omitidos ocultan los vencimientos)
- Proteger y almacenar - Embalar y fechar (Sin protección, las cavidades se oxidan)
Registro por molde | Aviso de umbral al ajustador
Referencia de cuidado del molde
Cuidados de moldes para cursores durante la producción.
| Parámetro | Referencia | Importancia |
|---|---|---|
| Limpieza de cavidades | En cada cambio de molde | Los residuos se reproducen en las piezas |
| Desmoldeante | Capa fina, uniforme y registrada | Las capas gruesas acumulan residuos |
| Umbral de ciclos | Según historial de cada molde | Intervenir antes de ver desgaste en las piezas |
| Almacenamiento | Protegido, embalado y fechado | Evita daños por corrosión |
El contador de ciclos evitó averías imprevistas del molde
Situación. Antes se reparaban los moldes después de la avería, no antes.
Medida. Registro de ciclos por molde con avisos de umbral.
Resultado. El mantenimiento pasó a paradas planificadas y disminuyeron los defectos por desgaste de cavidades.
Preguntas frecuentes
¿Por qué no usar herramientas metálicas duras en las cavidades?
Los arañazos se reproducen en cada pieza hasta eliminarlos mediante pulido. Usar solo herramientas adecuadas de latón y disolventes.
¿Qué es el umbral del contador de ciclos?
El número de ciclos al que el historial indica que toca mantenimiento; se establece por molde, no por calendario.
¿Cómo almacenar los moldes?
Protegidos, embalados y fechados. Sin protección, las cavidades se corroen y perjudican el primer lote de la siguiente producción.
Plan de implantación
| Paso | Frecuencia |
|---|---|
| Aplicar el cuidado de cavidades | En cada cambio |
| Iniciar el registro de ciclos | Semana 1 |
| Modelo económico de vida del molde | Mes 1 |
¿Qué necesita resolver?
Contacte con QLQ para adaptar esta lista o plantilla a su línea y sus piezas. Suministramos el conjunto de equipos y productos químicos con los documentos de trabajo necesarios.
Preguntas — Registro de ciclos del molde
Respuestas directas del taller. Escríbanos por WhatsApp si su caso es diferente.