
Ruční leštění pro pokovování rámu
 Toto je "Příručka pro provoz workshopu před pokovováním".
Tvrdá pravda: Pokovování nezakrývá vady; naopak je zvětšuje. Škrábanec na surovém zinku se po lesklém niklovém pokovování stává kaňonem.
Úkol: Přetvořit hrubý povrch odlitku do "třídy A" zrcadlového povrchu (drsnost Ra < 0,05 µm) aniž bychom zničili ostré linie loga.
Zde je Standard mistra pro oddělení leštění pomocí [QLQ systém].
💎 Příručka pro leštění kovů (před pokovováním)
Cíl: Prémiové spony na opasky, luxusní logo desky, kování na tašky.
Cíl: Zrcadlový povrch, žádné díry, ostré hrany (žádná "zaoblená" loga).
Materiál: Zinková slitina (Zamak) nebo mosaz.
Část I: Pracovní postup (Systém "Řezání a Barvení")
Leštění je rozděleno do tří fází: Brusné (tvarování), Leštění (vyrovnávání) a Barvení (lesk).
Krok 1: Brusný proces (odstraňování otřepů)
Cíl: Odstranit "spáru" (spoj formy) a "vstup" (gate).
Nástroj: Brusný pás (brusný pásek) nebo flap kolo.
Postup zrnitosti:
#240 zrnitost: Odstranit těžké otřepy.
#400 zrnitost: Vyhladit škrábance.
Pravidlo mistra: Nedotýkejte se hlavní plochy spony. Dotýkejte se pouze okrajů. Pokud obrousíte plochu, vytvoříte hluboké škrábance, které se později těžko odstraňují.
Krok 2: "Řezání" (hrubé leštění)
Cíl: Odstranit "pomerančovou kůru" (povrch odlitku) a póry. Vyrovnat povrch.
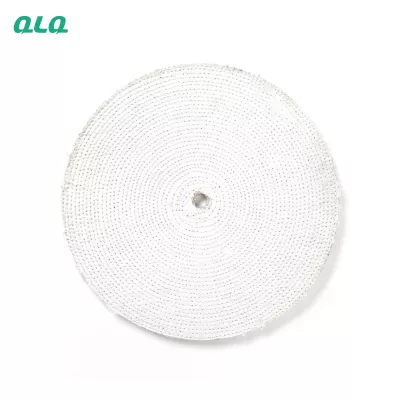
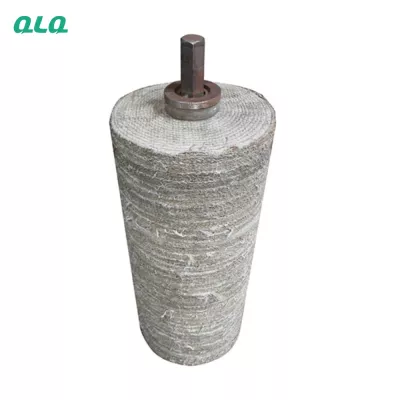
Kolo: Ošetřené sisalové kolo (tvrdé vlákno) nebo Šité bavlněné kolo (tvrdé).
Sloučenina: [QLQ] Fialová řezná sloučenina (rychlé řezání) nebo šedý vosk.
Rychlost: 2400 – 2800 RPM.
Technika: Vysoký tlak. Křížový pohyb.
Krok 3: "Barvení" (konečný zrcadlový povrch)
Cíl: Odstranit vírové stopy z Kroku 2 a zvýraznit hluboký lesk.
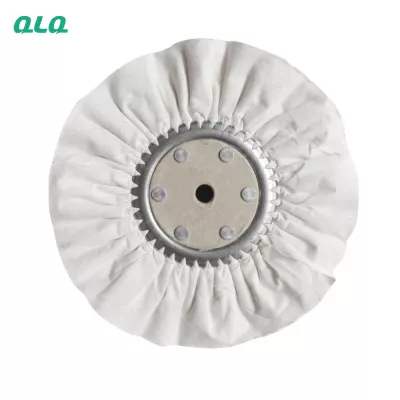
Kolo: Volné bavlněné kolo (měkké, typ s prouděním vzduchu) nebo flanelové kolo.
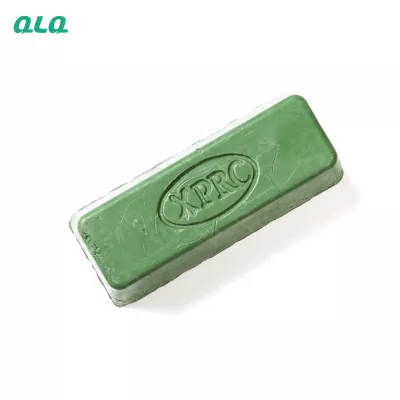
Sloučenina: [QLQ] Zelený rouge (oxid chromitý) nebo bělicí pasta.
Rychlost: 1800 – 2200 RPM. (Pomalejší rychlost zabraňuje "mlžení").
Technika: Lehký tlak. Nechte sloučeninu vykonat práci.
Část II: Spotřební materiál a nastavení zařízení
Použití správného kola je 50 % práce.
| Položka | Specifikace | Aplikace | Volba mistra |
| Sisalové kolo | Ošetřené ponořením (tvrdé) | Krok 2 (řezání) | [QLQ] Červené ponořené sisalové kolo. Drží sloučeninu lépe a vydrží 2x déle. |
| Bavlněné kolo | 60-vrstvé, volně šité | Krok 3 (barvení) | 100% bavlna. Žádná syntetická vlákna (syntetika se taví a zanechává pruhy). |
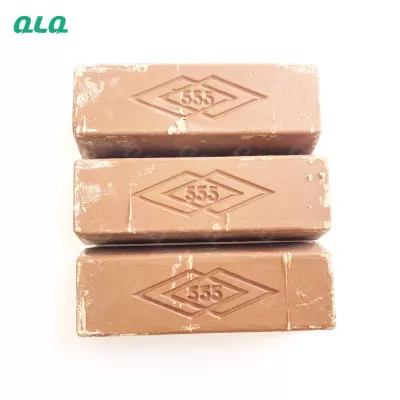
| Řezný vosk | ~320 zrnitost ekvivalent | Krok 2 | [QLQ] Fialová tyč. Formulováno pro zinek. Neucpává kolo. |
| Finální vosk | ~1200 zrnitost ekvivalent | Krok 3 | [QLQ] Super-Zelený. Vytváří hloubku "černého zrcadla". |
| Motor | 5HP - 7.5HP | Pohon vřetena | Musí mít Variabilní frekvenční pohon (VFD) pro úpravu RPM. |
Část III: Provozní pravidla (Standard "ručně dovednosti")
Pravidlo č. 1: Technika "Křížového leštění"
Chyba: Leštění pouze jedním směrem. To vytváří příkopy.
Způsob mistra:
Krok 2 (řezání): Leštěte horizontálně ($\leftrightarrow$).
Krok 3 (barvení): Leštěte vertikálně ($\updownarrow$).
Proč? Vertikální průchod překračuje horizontální škrábance a zcela je vymazává.
Pravidlo č. 2: Ochrana loga
Chyba: Tlačení desky loga tvrdě proti měkkému kolu. Kolo se deformuje do písmen a zaobluje ostré hrany ("vymývání" loga).
Způsob mistra:
Použijte tvrdší kolo (šité bavlněné) pro loga.
Použijte lehký tlak. "Polibte" povrch.
Nikdy se nezdržujte na textu. Stále se pohybujte.
Pravidlo č. 3: Zóna "Tahu"
Bezpečnost: Vždy leštěte na dolní části kola (točí se dolů).
Kvalita: Leštěte od hrany, ne do hrany.
Do hrany: Kolo uchopí část (nebezpečí projektilu) a zaoblí roh.
Od hrany: Udržuje roh ostrý.
Pravidlo č. 4: Správa vosku
Chyba: Aplikace příliš velkého množství vosku. Část vypadá černě a mastně.
Výsledek: Vosk se dostane do prohlubní loga. Nebude se mýt v ultrazvukové lince, což způsobí selhání pokovování (puchýře).
Oprava: Aplikujte vosk na kolo, ne na část. Aplikujte malé množství často (každých 5-10 částí).
Část IV: Kontrola kvality (Světelná skříň)
Nemůžete kontrolovat leštění při slabém osvětlení v továrně.
Inspekční stanice: Musí používat D65 denní světlo nebo vysokointenzivní LED pásek.
Test "Odrazu":
Držte leštěnou sponu proti kusu textu (např. novinám).
Úspěch: Můžete jasně přečíst malý text v odrazu.
Neúspěch: Text je rozmazaný nebo zkreslený (pomerančová kůra).
Kontrola "Bílé rukavice":
Otřete část. Pokud zůstane šedý prach, leštič používá příliš mnoho sloučeniny nebo bude čištění ultrazvukem obtížné.
Část V: Řešení problémů mistra (skutečné zkušenosti)
| Defekt | Vzhled | Hlavní příčina | Oprava mistra |
| Pomerančová kůra | Vlnitý / hrbolatý povrch. | Krok 2 (řezání) byl příliš krátký. Povrch odlitku nebyl odstraněn. | Vraťte se k sisalovému kolu. Zvyšte tlak. Musíte "vyrovnat" povrch, ne jen ho lesknout. |
| Zakalení / mlha | Mléčně modrý vzhled. | 1. Rychlost kola příliš vysoká (přehřátí). 2. Kolo je špinavé/glazované. | 1. Snižte RPM. 2. "Rake" kolo kovovým hráběm, abyste odstranili starý tvrdý vosk. |
| Škrábance | Dlouhé škrábance jako kometí ohon. | Kontaminace zrnitostí. | Kousek kovu nebo písku je zaseknutý v leštícím kole. Okamžitě vyměňte kolo. |
| Zaoblené rohy | Hrany vypadají měkce/tavené. | Kolo je příliš měkké nebo tlak příliš vysoký. | Použijte tvrdší, těsně šité kolo. Leštěte "od hrany". |
| Vosk | Tvrdý černý vosk v logu. | Příliš mnoho použití sloučeniny. | Školte operátory. Použijte [QLQ] kapalný sloučeninový sprejový systém pro automatické stroje. |
Část VI: Efektivita a bezpečnost (starost šéfa)
1. Extrakce prachu (požární bezpečnost)
Nebezpečí: Prach ze zinku a hliníku je výbušný. Bavlněné vlákno je hořlavé.
Požadavek: Každá stanice musí mít vysokorychlostní odsávací kapotu.
Údržba: Každý den vyprázdněte pytle na prach. Nikdy nekuřte v leštící místnosti.
2. Automatické vs. Ruční
Ruční: Nezbytné pro složité tvary a vysokou detailnost.
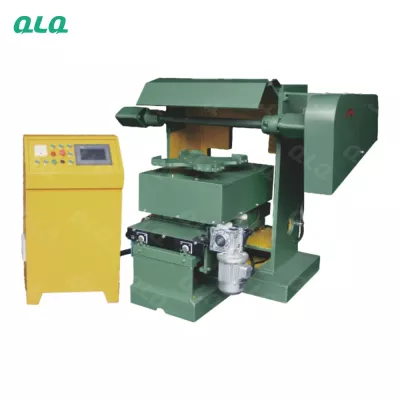
Automatické leštění na rotačním stole: Dobré pro vysoký objem, ploché kulaté.
Strategie: Použijte automatické leštění pro Krok 2 (řezání), poté použijte ruční leštění pro Krok 3 (konečné barvení). To šetří práci a udržuje vysokou kvalitu.
3. Příprava rámu
"Čisté" předání: Leštěné části jsou citlivé.
Pravidlo: Leštiči musí umístit části pečlivě do pěnových táců nebo vajíčkových krabic.
Nikdy neházejte leštěné části do kontejneru. Budou se navzájem škrábat.
🌟 Doporučený album: Série "Tvůrce zrcadel"
Popis pro blog/album průvodce:
💎 Album "Tvůrce zrcadel": Dokonalost před pokovováním
Pokovování je dobré pouze tak, jaký je povrch pod ním. Toto album je školící příručka pro přetváření hrubého kovu na tekutý chrom.
Co zvládnete:
🔄 Řezání vs. Barvení: Pochopení, proč nemůžete přeskočit sisalové kolo. (Nápověda: Bavlněné kolo leskne hrboly; sisalové kolo je odstraňuje).
🔍 Nebezpečí "Drag Line": Jak držet sponu proti kolu, aby se hrany udržely "ostrými jako břitva" místo toho, aby vypadaly jako roztavená svíčka.
🧴 Chemie sloučeniny: Proč [QLQ Purple] je navržena speciálně pro zinkovou slitinu, aby se zabránilo "ucpávání", zatímco standardní šedá tyč je pro ocel.
🔥 Limity tepla: Jak třecí teplo mění strukturu povrchu zinku, což způsobuje pozdější "mlhavé" pokovování, a jak leštit chladně.
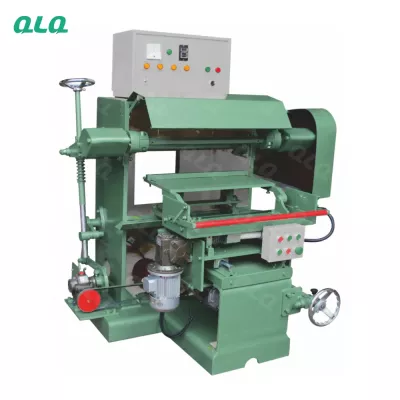
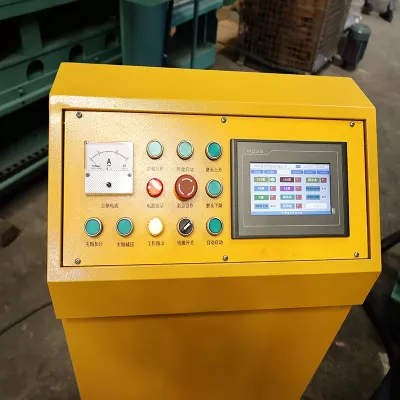
QLQ-HPM-1 Automatický stroj na leštění/ leštění kovů
Automatický stroj na leštění/ leštění kovů
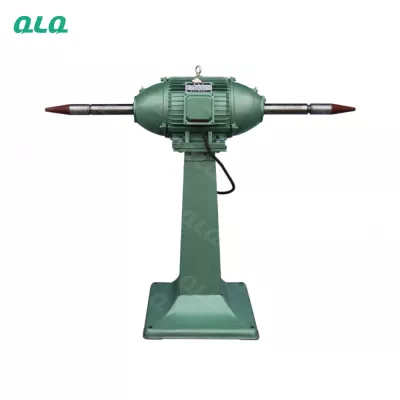
Ruční bruska (kompletní ruční leštění)
motor s válcem a podstavcem, 7500W, pro ruční leštění a celková délka 1,08 m
QLQ-HPM-2 Automatický stroj na leštění rotačního hardwaru
Automatický stroj na leštění rotačního hardwaru letadel
Řadit
- Doporučeno
- Nejnovější