
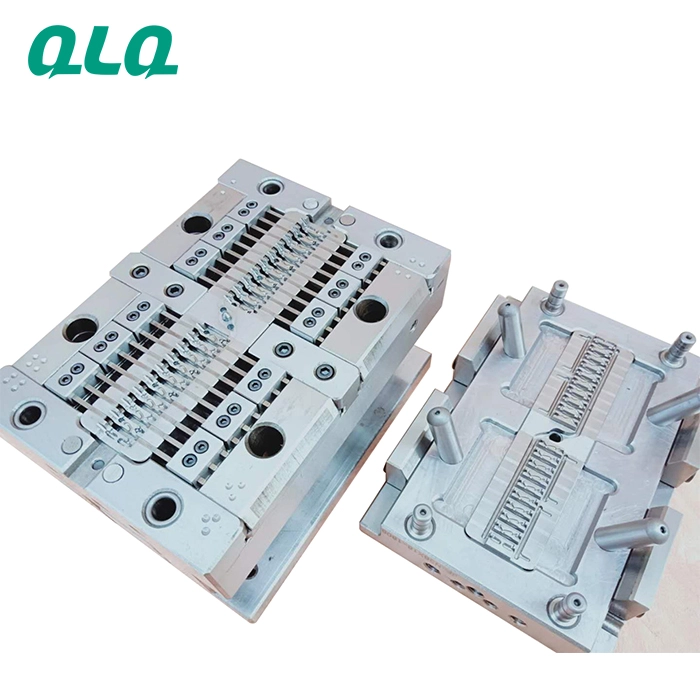
Daglig skötsel av pressgjutformar för löpare: formrengöring, släppmedel och förvaring.
En praktisk referens för skötsel av pressgjutformar för blixtlåslöpare. Siffervärdena i processdiagrammet är exempel, inte allmängiltiga driftgränser. Bestäm rengöringsmetoder, verktygsmaterial och serviceintervall utifrån formtillverkarens anvisningar och formens verifierade historik. Scenarierna nedan illustrerar kontroller, inte verifierade kundresultat.
Vanliga misstag och hur de undviks
| Misstag | Varför det händer | Praktisk åtgärd |
|---|---|---|
| 1. Rengöring av formkaviteter med hårda metallskrapor | Repor överförs till varje gjutning | Använd godkända verktyg som inte skadar formen och kompatibla rengöringsmedel |
| 2. Ingen cykelräknare | Tidpunkten för underhåll blir en gissning | För räknarlogg per form; agera vid fastställda gränser |
God praxis
- Godkänd verktygssats som inte skadar formen vid pressen
- Larm vid cykelräknarens gränsvärden
- Register för formförvaring med datum
Skötsel vid formbyte
- Rengör kaviteter - Godkända verktyg och kompatibelt rengöringsmedel (Inga hårda metallskrapor)
- Logga gjutcykler - Jämför med gränsvärdet (Utebliven logg döljer servicedatum)
- Skyddsbehandla och förvara - I låda och daterad (Oskyddad förvaring rostar kaviteterna)
Register per form | Gränslarm till ställaren
Referens för formskötsel
Skötselpunkter för pressgjutformar för löpare i produktion.
| Processparameter | Referens | Varför det är viktigt |
|---|---|---|
| Rengöring av formkaviteter | Vid varje formbyte | Rester överförs till gjutgodset |
| Släppmedel | Tunt, jämnt, dokumenterat | Tjocka skikt bygger upp rester |
| Cykelräknarens gränsvärde | Enligt formens historik | Agera innan slitage syns på delarna |
| Förvaring | Skyddsbehandlad, i låda, daterad | Förebygger korrosionsskador |
Illustrativ kontroll: gjutcykler och underhållsplanering
Utgångsläge. Formarna fick service efter haverier, inte före.
Åtgärd. Logga gjutcykler per form med larm vid gränsvärden.
Kontroll. Bedöm om service kan planeras innan slitagerelaterade fel uppstår; bekräfta resultatet med egna register.
Vanliga frågor
Varför ska hårda metallskrapor undvikas i formkaviteter?
Repor kan överföras till gjutna delar. Använd endast verktyg godkända av formtillverkaren och kompatibla rengöringsmedel.
Vad är cykelräknarens gränsvärde?
Det antal gjutcykler då underhåll behövs enligt historiken, fastställt per form och inte efter kalendern.
Hur ska pressgjutformar förvaras?
Skyddsbehandlade, i låda och daterade. Oskyddad förvaring ger korrosion i kaviteterna och orsakar kostnader vid första produktionskörningen.
Plan för införande
| Steg | Frekvens |
|---|---|
| Kavitetsskötsel införd | Vid varje byte |
| Cykelloggning införd | Vecka 1 |
| Ekonomimodell för livslängd | Månad 1 |
Vad vill du lösa?
Kontakta QLQ om du vill anpassa checklistan eller mallen till din produktionslinje och ditt produktsortiment. Vi levererar hela utrustnings- och kemipaketet samt arbetsdokumenten som behövs för driften.
Vanliga frågor – daglig skötsel av pressgjutformar för löpare: formrengöring, släppmedel och förvaring
Raka svar från verkstadsgolvet. Fråga oss på WhatsApp om ditt fall skiljer sig.