
Escopo deste guia
Este guia de nível intermediário entra no diagnóstico: ler sintomas, isolar a variável que mudou e corrigi-la com dados coletados na linha.
Anodização: Os valores são faixas iniciais padrão da indústria; confirme com a TDS do seu fornecedor antes de fixar ajustes.
Faixas de trabalho e pontos de controle
A tabela abaixo é a referência diária para Anodização. Ajuste pelo cartão e verifique pela coluna de controle.
| Parameter | Typical range | Control point | Watch out |
|---|---|---|---|
| Sulfuric acid | 150–200 g/L | Titration daily | Low acid softens film |
| Current density | 1.2–1.8 A/dm² | Amp-min per area | Burns at high spots |
| Bath temperature | 18–21 °C | Chiller alarm active | Warm bath gives soft film |
| Film thickness | 8–15 µm decorative; 20–25 µm hard | Eddy current per batch | Thin film fades fast |
| Sealing | 95–100 °C water, 20 min | Seal quality dye test | Poor seal stains |
A camada que importa no seu nível
Além do cartão básico, esta é a camada que importa no seu nível:
| Symptom | Likely variable | Confirm by | First fix |
|---|---|---|---|
| Dull or hazy finish | Bath chemistry drift | Hull cell panel | Rebalance per test |
| Defects cluster on one rack position | Contact or current map | Position thickness map | Repair contact / re-map amps |
| Good-bad-good pattern | Loading or cycle drift | Time-stamped samples | Standardise load weight |
| Defect appears after maintenance | Work just done | Revert one change | Restore and re-verify |
Rotina padrão
Passos padrão, em ordem, para cada turno:
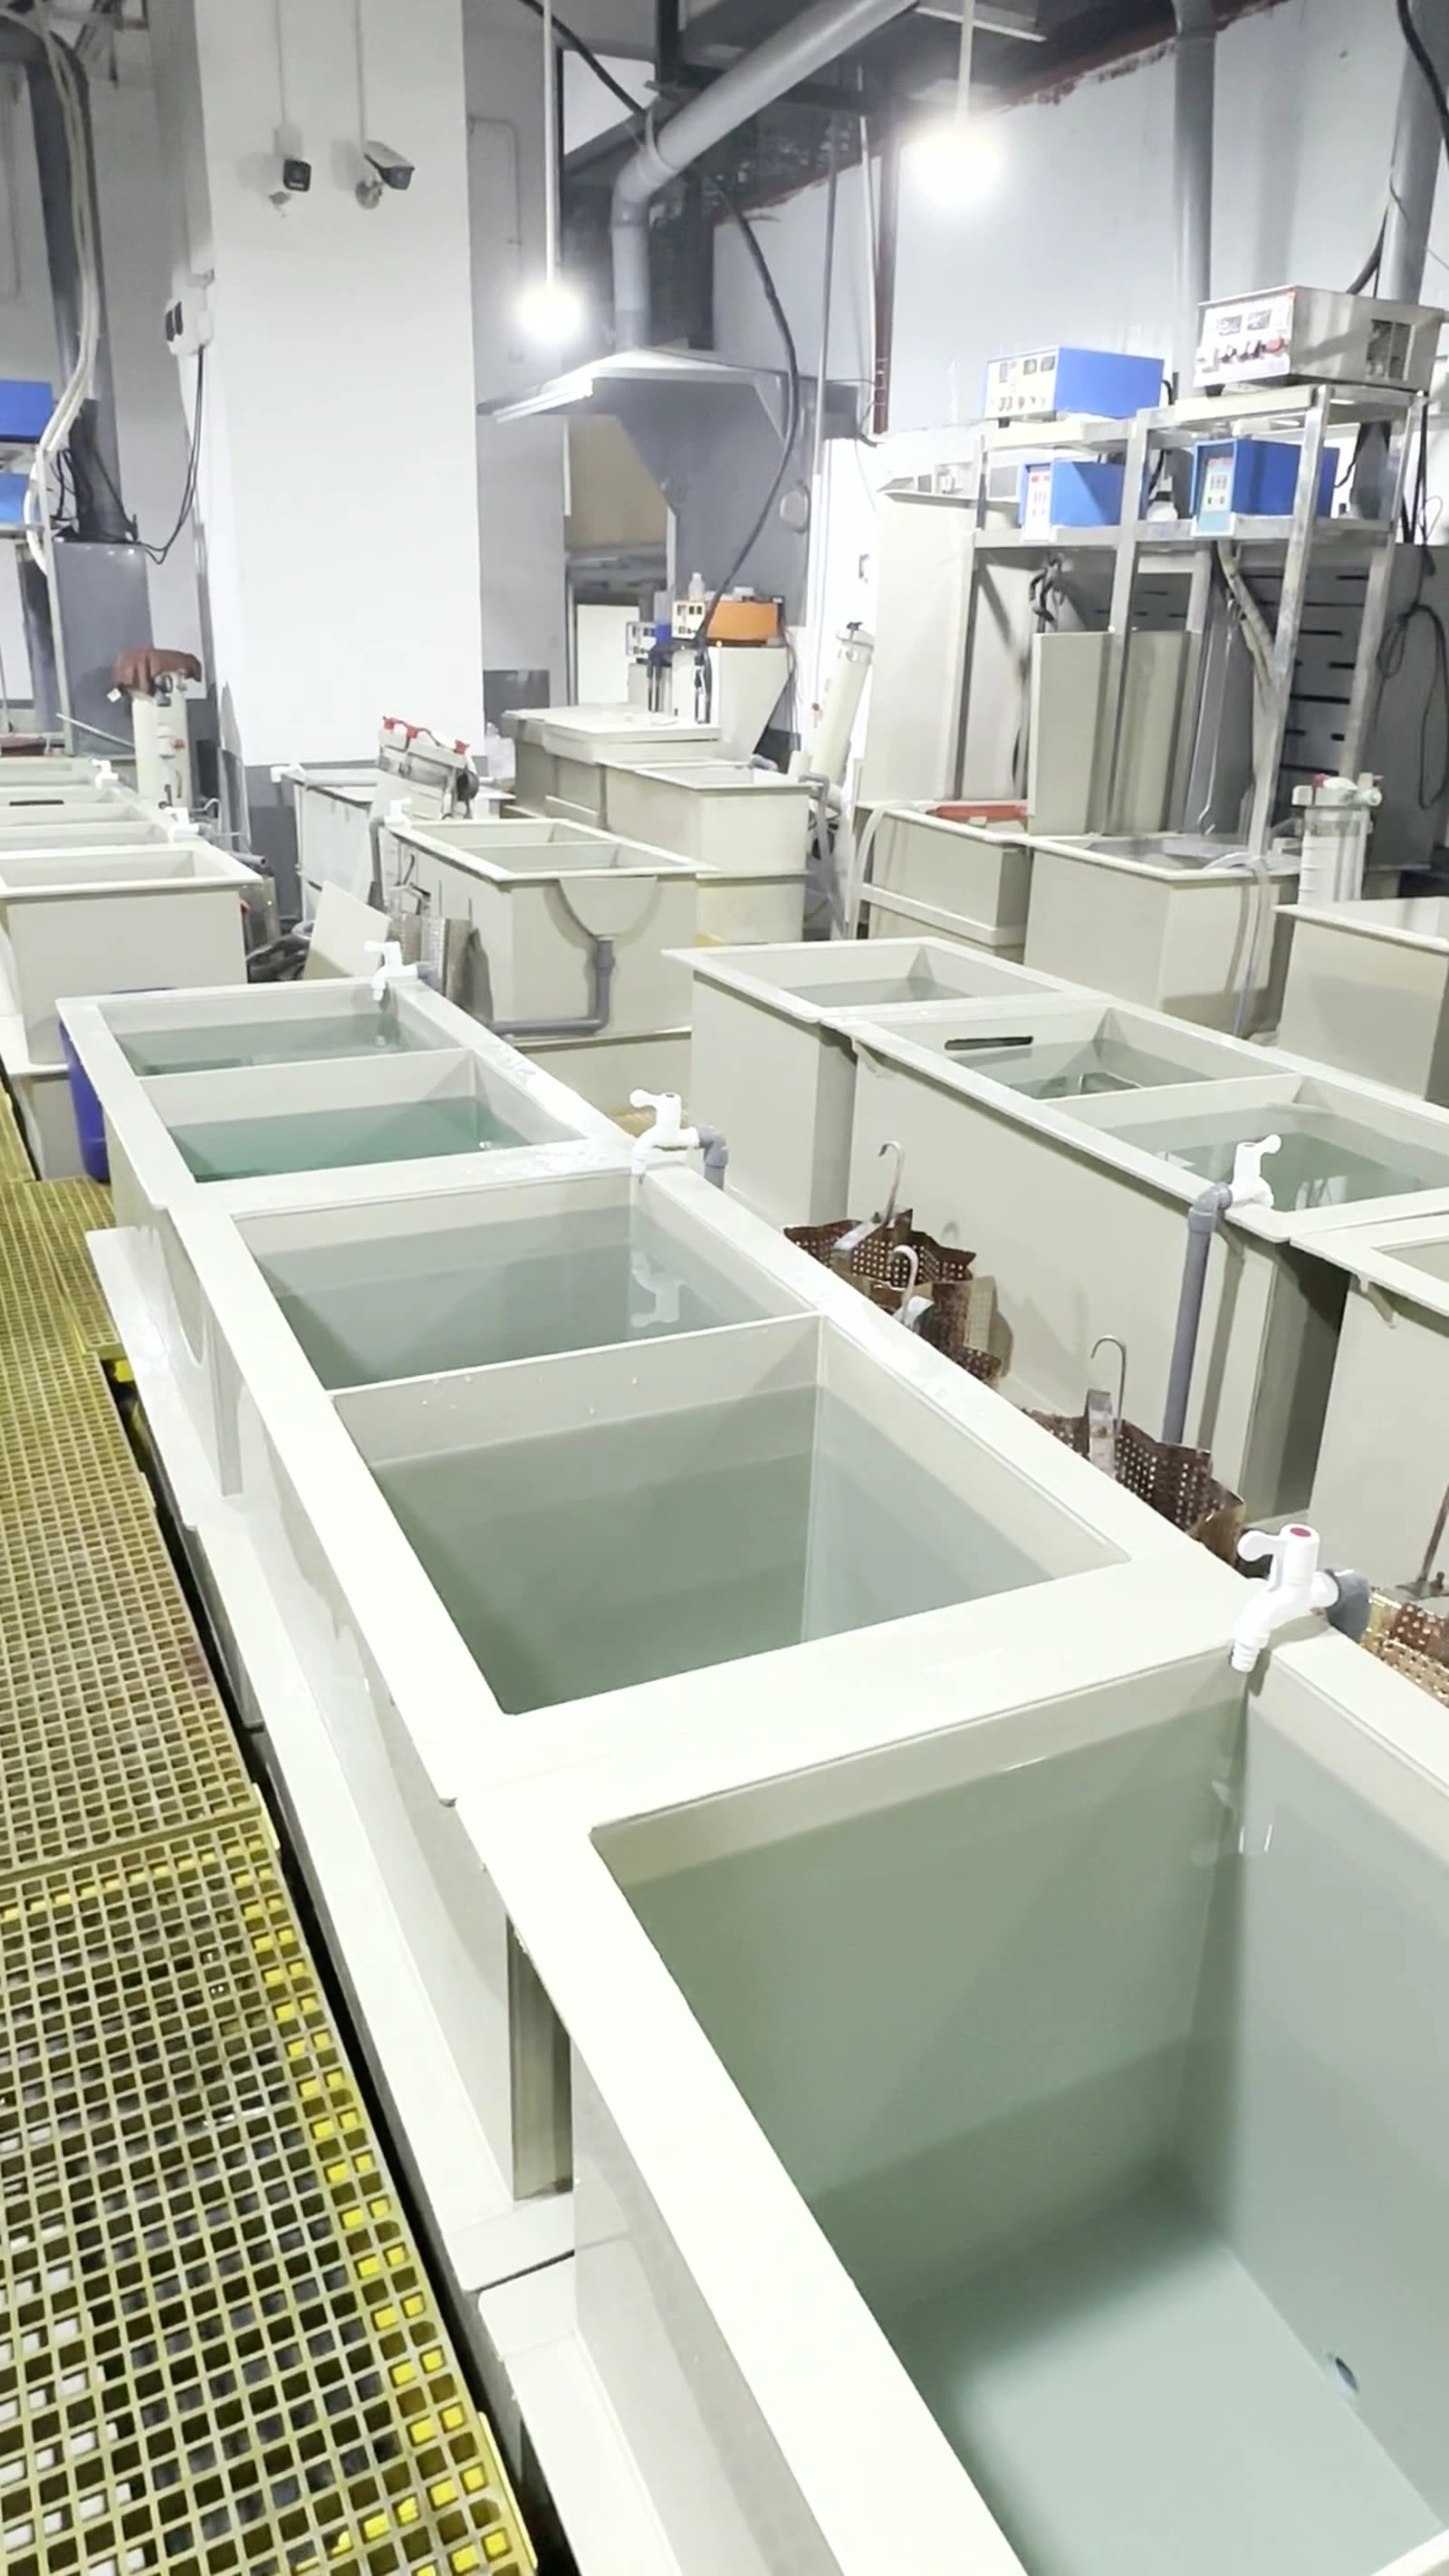
- Etch and desmut before anodizing
- Rack tight — contacts carry full current
- Hold bath within ±1 °C through the run
- Eddy-current check thickness per load
- Seal immediately after rinse; never leave films dry overnight
Notas do engenheiro
- Contacts leave bare marks — place them on non-visible edges
- Alloy composition changes colour; 6063 vs 6061 need separate colour standards
- Dye baths live or die by pH 5–6 control
- Cold sealing needs different time rules than hot water sealing
- Record amp-min per area; thickness follows it almost linearly
Segurança: Anodizing buses carry high current. Confirm bus off before racking; wet acid mist needs ventilation and eye protection.
Perguntas frequentes
Como sei que os ajustes estão corretos?
Siga a tabela de faixas e verifique pela coluna de controle; se o resultado sair da janela, pare e avise.
Por que o resultado varia entre turnos?
Siga a tabela de faixas e verifique pela coluna de controle; se o resultado sair da janela, pare e avise.
Quando devo pedir ajuda a um sênior?
Siga a tabela de faixas e verifique pela coluna de controle; se o resultado sair da janela, pare e avise.