
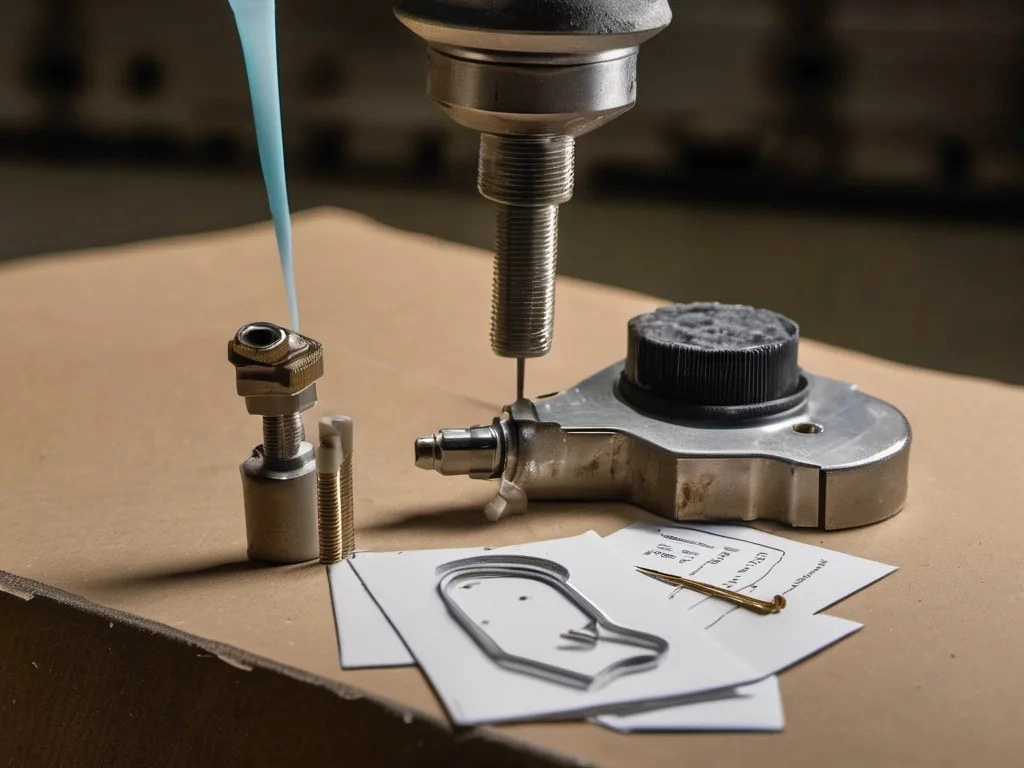
पेंट स्प्रे गन को रोज़ खोलना: पुर्ज़े, सफ़ाई और स्प्रे पैटर्न की जाँच।
यह काम की गाइड प्रिंट करके उत्पादन लाइन पर रखी जा सकती है। तकनीशियन केंद्र के खराबी संबंधी मामलों से तैयार हुए कार्य-दस्तावेज़ उन मामलों की जानकारी को पूरा करते हैं।
आम गलतियाँ और उनसे बचने के तरीके
| गलती | कारण | व्यावहारिक सुधार |
|---|---|---|
| 1. विस्कोसिटी जाँचे बिना स्प्रे करना | बहुत पतला: पेंट बहना; बहुत गाढ़ा: संतरे के छिलके जैसी सतह | हर बैच में DIN कप से जाँचें; थिनर की मात्रा समायोजित करके लिखें |
| 2. सभी सामग्री के लिए एक ही पेंट स्प्रे गन | एक सामग्री की मिलावट दूसरी में जाने से चमक घटती है | हर सामग्री समूह के लिए अलग पेंट स्प्रे गन रखें |
सुझाए गए तरीके
- स्प्रे बूथ के पास विस्कोसिटी रिकॉर्ड रखें
- स्प्रे गन की रिपेयर किट के पुर्ज़े हर हफ्ते भरें
- स्प्रे टेस्ट की तस्वीरें सुरक्षित रखें
शिफ्ट शुरू करने का क्रम
- DIN कप से जाँच - समायोजन और रिकॉर्ड (रिकॉर्ड के बिना स्प्रे न करें)
- स्प्रे पैटर्न की जाँच - पंखेनुमा और गोल स्प्रे (उत्पादन से पहले ठीक करें)
- पेंट स्प्रे गन की दूरी स्थिर रखें - 150-200 mm (दूरी बदलने से पेंट की परत की मोटाई बदलती है)
बूथ पर रिकॉर्ड | हर हफ्ते पैटर्न की तस्वीरें सुरक्षित रखें
हवा में सूखने वाले पेंट के नियंत्रण का संदर्भ
धातु के पुर्ज़ों की लाइनों में स्प्रे के आम संदर्भ दायरे।
| मानदंड | संदर्भ मान | महत्त्व |
|---|---|---|
| विस्कोसिटी (DIN 4) | तकनीकी डेटा शीट का मान ±2 s | बदलाव से पेंट बहता है या संतरे के छिलके जैसी सतह बनती है |
| पेंट स्प्रे गन की दूरी | 150-200 mm | पेंट ट्रांसफर की दक्षता और परत की मोटाई पर असर |
| स्प्रे पास का ओवरलैप | 50% | धारियाँ और पतली पट्टियाँ बनने से रोकता है |
| सॉल्वेंट का शुरुआती वाष्पीकरण | सॉल्वेंट के डेटा के अनुसार | बहुत तेज़: सॉल्वेंट फँसता है; बहुत धीमा: धूल जमती है |
वह कप जिसने रंग स्थिर किया
स्थिति। बैचों के बीच रंग बदलता था और शिफ्टों में थिनर मिलाने पर मतभेद था।
कदम। हर बैच की DIN कप रीडिंग और मिलाए गए थिनर की मात्रा लिखी गई।
नतीजा। बैचों के रंग पर मतभेद खत्म हुए और दोबारा काम कम हुआ।
आम सवाल
हर बैच में कप टेस्ट क्यों करें?
ऑपरेटर और शिफ्ट बदलने पर थिनर मिलाने की आदत बदलती है। कप विस्कोसिटी को अंदाज़े के बजाय मापे गए नंबर में बदलता है।
क्या एक पेंट स्प्रे गन सभी कोटिंग के लिए चल सकती है?
सामग्रियों की आपसी मिलावट चमक घटाती है और सफ़ाई को प्रभावित करती है। हर सामग्री समूह के लिए अलग पेंट स्प्रे गन रखें।
खराब स्प्रे पैटर्न क्या बताता है?
पंखेनुमा पैटर्न बिगड़ा है या पेंट की बूँदें छिटक रही हैं। उत्पादन से पहले पेंट स्प्रे गन ठीक करें; खराब टेस्ट के बाद पेंट किए गए हर पुर्ज़े में खराबी का जोखिम है।
लागू करने की योजना
| चरण | कितनी बार |
|---|---|
| विस्कोसिटी नियंत्रण लागू करें | हर बैच |
| पेंट स्प्रे गन की देखभाल का कार्यक्रम | हफ्ता 1 |
| पेंट ट्रांसफर दक्षता का शुरुआती स्तर | महीना 1 |
आप कौन-सी समस्या हल करना चाहते हैं?
इस चेकलिस्ट या फॉर्म को अपनी लाइन और पुर्ज़ों के अनुसार बदलने के लिए QLQ से संपर्क करें। हम चलाने के लिए ज़रूरी कार्य-दस्तावेज़ों के साथ उपकरण और केमिकल का पूरा पैकेज देते हैं।
आम सवाल — पेंट स्प्रे गन को रोज़ खोलना: पुर्ज़े, सफ़ाई और स्प्रे पैटर्न की जाँच
वर्कशॉप से सीधे जवाब। आपका मामला अलग हो तो WhatsApp पर पूछें।