
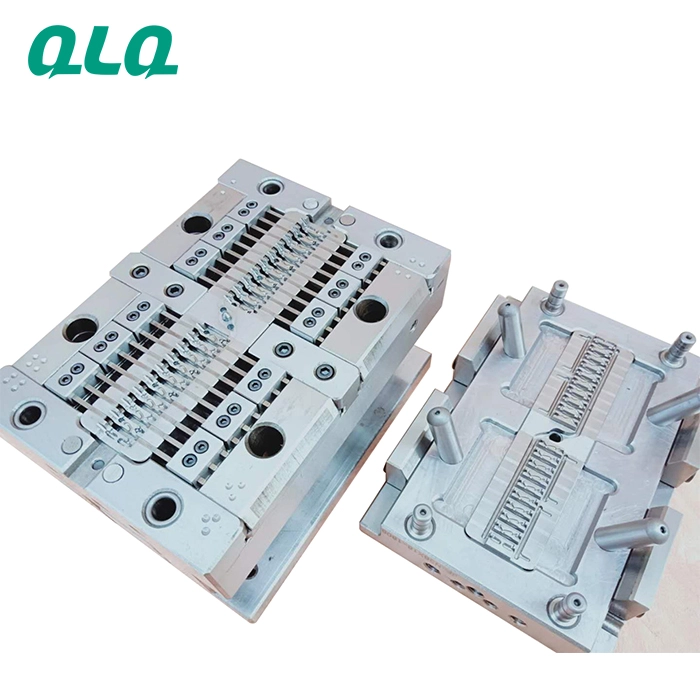
拉头压铸模具日常保养:型腔清洁、脱模剂与存放。
拉头压铸模具保养工作参考。工艺图中的数值仅作说明,不是通用操作限值。清洁方法、工具材质和维护间隔应根据模具制造商说明及经验证的模具履历确定。以下场景用于说明检查方法,不代表已核实的客户成果。
型腔清洁
每次换模
成型循环模次计数器
每次生产均记录
存放
涂防护层、装箱、标日期
常见错误及规避方法
| 错误 | 发生原因 | 实用纠正方法 |
|---|---|---|
| 1. 用硬质金属刮刀清洁型腔 | 划痕会复制到每一模铸件上 | 使用经批准的不伤模具工具及相容清洁剂 |
| 2. 未配置成型循环模次计数器 | 维护时机只能靠猜测 | 逐副模具记录模次;达到设定阈值时处理 |
推荐做法
- 压铸机旁配备经批准的不伤模具工具套装
- 成型循环模次计数器阈值提醒
- 带日期的模具存放台账
换模保养
- 清洁型腔 - 使用经批准的不伤模具工具及相容清洁剂 (禁用硬质金属刮刀)
- 记录成型循环模次 - 对照阈值 (漏记会掩盖维护到期时间)
- 涂防护层后存放 - 装箱并标日期 (裸露存放会使型腔锈蚀)
逐副模具登记 | 向调机员发送阈值提醒
模具保养参考
生产中拉头压铸模具的保养要点。
| 参数 | 参考要求 | 重要原因 |
|---|---|---|
| 型腔清洁 | 每次换模 | 残留物会复制到铸件上 |
| 脱模剂 | 薄涂、均匀、留记录 | 涂层过厚会积累残留物 |
| 成型循环模次计数器阈值 | 按各副模具履历确定 | 在磨损反映到零件上之前处理 |
| 存放 | 涂防护层、装箱、标日期 | 防止腐蚀损伤 |
检查示例:成型循环模次与维护规划
场景。 模具在故障后才维修,而非提前维护。
措施。 逐副模具记录成型循环模次,并设置阈值提醒。
检查。 评估能否在磨损缺陷出现之前安排维护;用自己的记录确认结果。
常见问题
为什么型腔内应避免使用硬质金属刮刀?
划痕可能转印到铸件上。只能使用模具制造商批准的不伤模具工具及相容清洁剂。
什么是成型循环模次计数器阈值?
根据履历判断应进行维护时的成型循环模次数,按各副模具设定,而非按日历设定。
模具应如何存放?
涂防护层、装箱并标注日期。裸露存放会使型腔腐蚀,造成恢复生产首批次的损失。
实施路线图
| 步骤 | 频次 |
|---|---|
| 落实型腔保养 | 每次换模 |
| 落实成型循环模次记录 | 第 1 周 |
| 模具寿命经济性模型 | 第 1 个月 |
您希望解决什么问题?
如果希望根据您的产线及零件组合调整本检查表或模板,请联系 QLQ。我们提供整套设备与化学品配套,以及支持其运行的工作文件。
本工种相关阅读
常见问题——拉头压铸模具日常保养:型腔清洁、脱模剂与存放
来自车间现场的直接解答。如您的情况不同,请通过 WhatsApp 咨询我们。
开机前必须检查什么?
拉头压铸模具保养工作参考。工艺图中的数值仅作说明,不是通用操作限值。清洁方法、工具材质和维护间隔应根据模具制造商说明及经验证的模具履历确定。以下场景用于说明检查方法,不代表已核实的客户成果。
我应预期什么结果?
检查。评估能否在磨损缺陷出现之前安排维护;用自己的记录确认结果。
本案例的实用启示 1 是什么?
划痕可能转印到铸件上。只能使用模具制造商批准的不伤模具工具及相容清洁剂。