
模具模次计数记录:何时安排维护。
可打印并在产线使用的工作参考。它与技术员专区的故障案例配套,提供由这些案例形成的标准作业文件。
型腔清洁
每次换模
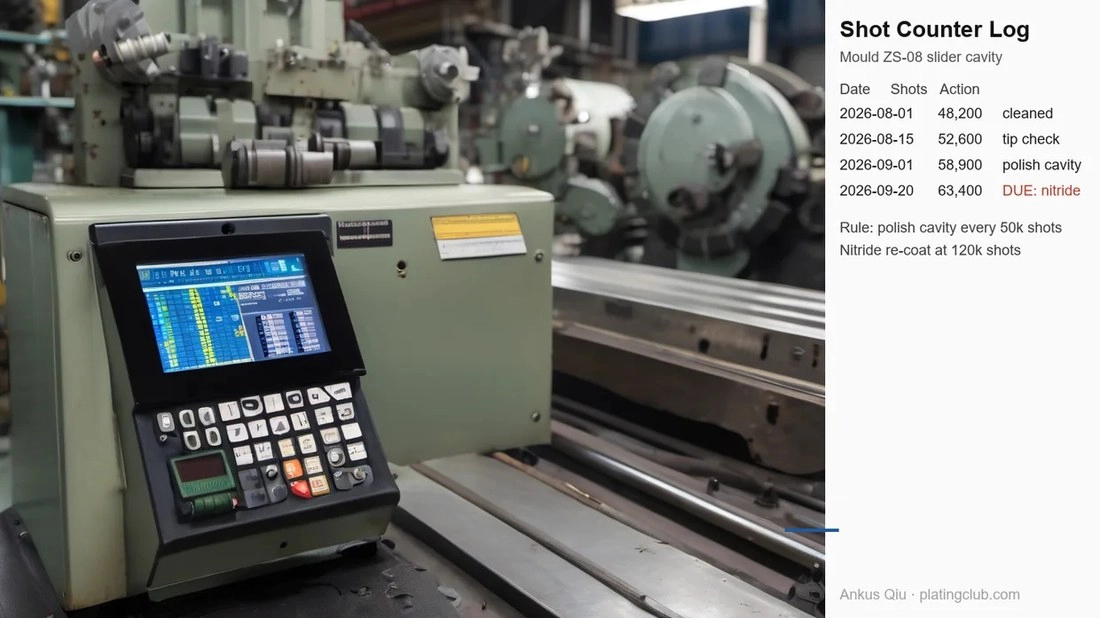
模次计数
每次生产均记录
存放
防护涂覆、装箱、标日期
常见错误及预防方法
| 错误 | 原因 | 实用改进 |
|---|---|---|
| 1. 用硬质金属工具清理型腔 | 划痕会复制到每一模产品上 | 只用合适的黄铜或铜质工具及清洗溶剂 |
| 2. 不记录模次 | 维护时机只能靠猜 | 每副模具单独记数,达到设定阈值即安排维护 |
良好实践
- 机台旁配备黄铜工具
- 模次阈值提醒
- 带日期的模具存放登记
换模时的保养
- 清洁型腔 - 黄铜工具、合适溶剂 (不用硬质金属刮刀)
- 记录模次 - 对照阈值 (漏记会掩盖维护到期时间)
- 涂防护层并存放 - 装箱并标日期 (无防护存放会使型腔锈蚀)
每副模具单独建档|达到阈值提醒调模员
模具保养参考
生产中拉链头模具的保养要点。
| 项目 | 参考 | 重要性 |
|---|---|---|
| 型腔清洁 | 每次换模 | 残留物会复制到产品上 |
| 脱模剂 | 薄而均匀,并有记录 | 涂层过厚会积存残留 |
| 模次阈值 | 依据每副模具的历史记录 | 在产品出现磨损缺陷前维护 |
| 存放 | 防护涂覆、装箱、标日期 | 防止腐蚀损伤 |
模次计数减少了突发模具故障
情况。 模具原先是坏了才修,而非提前维护。
措施。 为每副模具记录模次,并设置阈值提醒。
结果。 维护转为计划停机作业,型腔磨损引起的缺陷减少。
常见问题
为什么不能用硬质金属工具清理型腔?
划痕在抛光去除前会复制到每一模产品上。只用合适的黄铜工具和清洗溶剂。
什么是模次阈值?
根据每副模具历史确定的维护到期模次数,不是统一按日历安排。
模具应如何存放?
涂防护层、装箱并标日期。无防护存放会使型腔腐蚀,影响下一次开机生产。
实施计划
| 步骤 | 频率 |
|---|---|
| 型腔保养开始执行 | 每次换模 |
| 模次记录开始执行 | 第1周 |
| 模具寿命经济性分析 | 第1个月 |
您想解决什么问题?
如需按您的产线和产品组合调整这份检查表或模板,请联系QLQ。我们提供整套设备、化学品及配套运行文件。
本工种相关阅读
常见问题——模具模次计数记录:何时安排维护
来自车间的直接解答。如您的情况不同,请通过WhatsApp联系我们。
开机前必须检查什么?
可打印并在产线使用的工作参考。它与技术员专区的故障案例配套,提供由这些案例形成的标准作业文件。
可以期待什么结果?
结果。维护转为计划停机作业,型腔磨损引起的缺陷减少。
这个案例对车间有什么实用启示?
划痕在抛光去除前会复制到每一模产品上。只用合适的黄铜工具和清洗溶剂。