
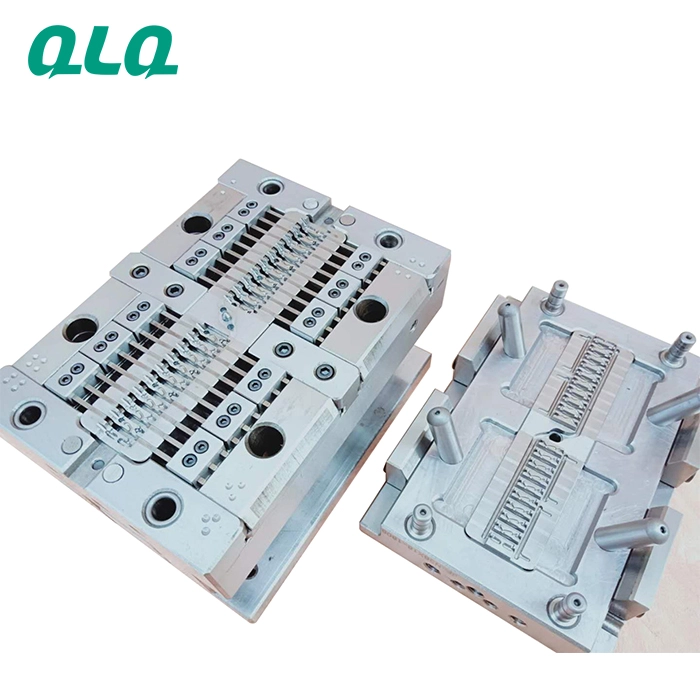
슬라이더 금형 일상 관리: 캐비티 세척, 이형제 및 보관.
슬라이더 다이캐스팅 금형 관리를 위한 실무 참고 자료입니다. 공정도의 수치는 예시이며 모든 현장에 적용되는 운전 한계가 아닙니다. 세척 방법, 공구 재질 및 정비 주기는 금형 제작사 지침과 검증된 금형 이력을 기준으로 정하세요. 아래 상황은 점검 방법을 설명하는 예시이며 검증된 고객 실적이 아닙니다.
캐비티 세척
금형 교체 시마다
성형 사이클 계수기
생산 가동마다 기록
보관
방청 도포, 상자 포장, 날짜 표시
흔한 실수와 예방법
| 실수 | 발생 원인 | 실무 개선 방법 |
|---|---|---|
| 1. 단단한 금속 스크레이퍼로 캐비티 세척 | 흠집이 매 성형품에 전사됨 | 승인된 금형 비손상 공구와 적합한 세척제를 사용 |
| 2. 성형 사이클 계수기 없음 | 정비 시점을 추측하게 됨 | 금형별 사이클 기록 유지, 설정 임계값에서 조치 |
권장 실무
- 주조기 옆에 승인된 금형 비손상 공구 세트 비치
- 성형 사이클 임계값 알림
- 날짜가 기재된 금형 보관 대장
금형 교체 시 관리
- 캐비티 세척 - 승인된 공구와 적합한 세척제 (단단한 금속 스크레이퍼 금지)
- 성형 사이클 수 기록 - 임계값과 대조 (기록 누락 시 정비 기한을 놓침)
- 방청 도포 후 보관 - 상자 포장 및 날짜 표시 (무방청 보관 시 캐비티 부식)
금형별 대장 | 세팅 담당자에게 임계값 알림
금형 관리 참고
생산 중인 슬라이더 금형의 관리 요점.
| 항목 | 기준 | 중요한 이유 |
|---|---|---|
| 캐비티 세척 | 금형 교체 시마다 | 잔류물이 성형품에 전사됨 |
| 이형제 | 얇고 균일하게 도포, 기록 유지 | 과도한 도포는 잔류물을 축적 |
| 성형 사이클 임계값 | 금형별 이력 기준 | 부품에 마모 결함이 나타나기 전에 조치 |
| 보관 | 방청 도포, 상자 포장, 날짜 표시 | 부식 손상 방지 |
점검 예시: 성형 사이클 수와 정비 계획
상황. 금형을 고장 전에 정비하지 않고 고장 후에 정비했습니다.
조치. 금형별 성형 사이클 기록과 임계값 알림을 운영합니다.
점검. 마모 결함이 발생하기 전에 정비를 계획할 수 있는지 검토하고, 자체 기록으로 결과를 확인하세요.
자주 묻는 질문
캐비티에 단단한 금속 스크레이퍼를 쓰지 않는 이유는?
흠집이 주조품에 전사될 수 있습니다. 금형 제작사가 승인한 공구와 적합한 세척제만 사용하세요.
성형 사이클 임계값이란?
이력상 정비가 필요한 성형 사이클 수입니다. 달력 기준이 아닌 금형별로 설정합니다.
금형은 어떻게 보관하나요?
방청제를 도포하고 상자에 넣어 날짜를 표시하세요. 무방청 보관은 캐비티를 부식시키고 첫 생산 가동에 손실을 초래합니다.
도입 일정
| 단계 | 주기 |
|---|---|
| 캐비티 관리 시행 | 교체 시마다 |
| 성형 사이클 기록 시행 | 1주차 |
| 금형 수명 경제성 모델 | 1개월차 |
어떤 문제를 해결하고 싶으신가요?
이 점검표나 양식을 귀사의 생산 라인과 부품 구성에 맞추려면 QLQ에 문의하세요. 전체 설비 및 화학품 패키지와 함께 운영에 필요한 실무 문서를 제공합니다.
관련 분야 읽을거리
자주 묻는 질문 - 슬라이더 금형 일상 관리: 캐비티 세척, 이형제 및 보관
현장에서 전하는 명확한 답변입니다. 상황이 다르면 WhatsApp으로 문의하세요.
가동 전에 무엇을 점검해야 하나요?
슬라이더 다이캐스팅 금형 관리를 위한 실무 참고 자료입니다. 공정도의 수치는 예시이며 모든 현장에 적용되는 운전 한계가 아닙니다. 세척 방법, 공구 재질 및 정비 주기는 금형 제작사 지침과 검증된 금형 이력을 기준으로 정하세요. 아래 상황은 점검 방법을 설명하는 예시이며 검증된 고객 실적이 아닙니다.
어떤 결과를 기대해야 하나요?
점검. 마모 결함이 발생하기 전에 정비를 계획할 수 있는지 검토하고, 자체 기록으로 결과를 확인하세요.
이 사례에서 얻을 실무 요점 1은 무엇인가요?
흠집이 주조품에 전사될 수 있습니다. 금형 제작사가 승인한 공구와 적합한 세척제만 사용하세요.