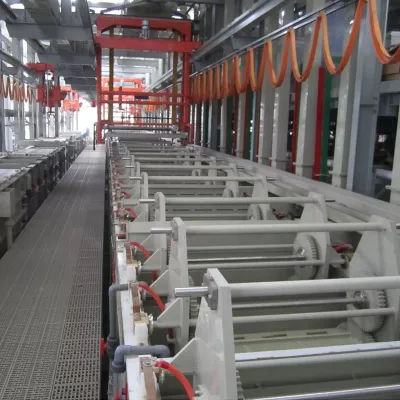
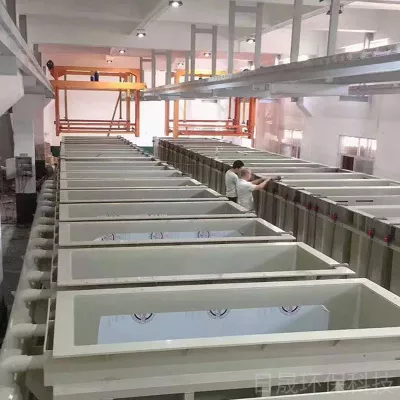
桶式碱性铜电镀
这是“氰化铜镀层(桶)操作手册”。
对于锌合金压铸件,氰化铜镀层是整个生产线中最重要的槽。
任务: 创建初始结合。如果这一层失败,顶部的镍和金将会剥落,无论它们多么优质。
挑战: 锌在酸中溶解。氰化物是唯一能够在不破坏基材的情况下将铜镀到锌上的化学物质。
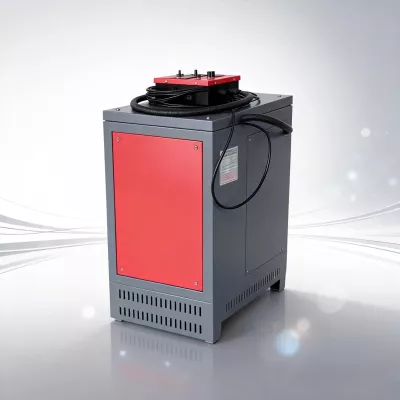
以下是使用[QLQ系统]运行此关键槽的大师标准。
⚡ 氰化铜镀层手册(桶镀)
目标:锌合金拉链拉头、扣具、按钮。
目标:100%附着力(通过弯曲测试),半亮粉红色。
化学类型:罗谢尔盐氰化铜(高效)。
第一部分:槽配方(配方)
标准配制1,000升(1吨)。
| 化学成分 | 浓度(g/L) | 数量(kg/1000L) | 功能 |
| 氰化铜(CuCN) | 40 – 50 g/L | 45 kg | 提供金属离子。 |
| 氰化钠(NaCN) | 55 – 65 g/L | 60 kg | 溶解铜,络合剂。 |
| 氢氧化钠(NaOH) | 10 – 15 g/L | 12 kg | 导电盐,增加pH值。 |
| 罗谢尔盐 | 40 – 60 g/L | 50 kg | 阳极腐蚀助剂,细晶粒剂。 |
| [QLQ] 铜润湿剂 | 1 – 2 ml/L | 1.5升 | 降低表面张力(防止点蚀)。 |
| [QLQ] 碳酸盐去除剂 | 根据需要 | -- | 沉淀碳酸盐(维护)。 |
关键计算(游离氰化物):
通常需要约15 g/L的游离氰化物。
公式:
游离NaCN = 总NaCN - (CuCN × 1.1)
第二部分:操作参数(驾驶舱)
| 参数 | 范围 | 大师目标 |
| 温度 | 50°C – 60°C | 55°C(太冷=起泡;太热=碳酸盐)。 |
| pH值 | 12.0 – 13.0 | > 12.5(必须高以保护钢槽/篮子)。 |
| 电压 | 6 V – 12 V | 开始高(10V),然后降至6-8V。 |
| 电流密度 | 0.5 – 1.5 A/dm² | 取决于桶负载。 |
| 镀层时间 | 20 – 40分钟 | 30分钟(必须达到>5微米)。 |
| 过滤 | 连续 | 每小时2次循环(碳芯)。 |
| Baumé(密度) | 15 – 20 °Bé | 保持一致。 |
第三部分:操作关键点(战争规则)
1. “带电入槽”规则(带电入槽)——不可谈判
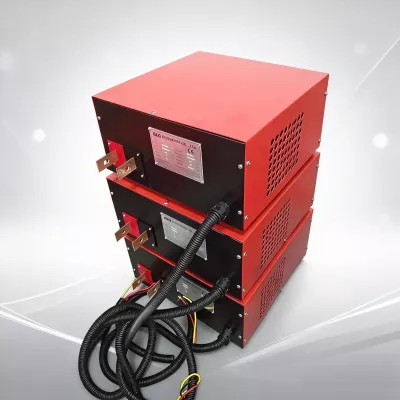
操作: 桶必须旋转,整流器必须开启(预设为6V)在桶接触溶液之前。
物理原理: 锌比铜更活跃。如果它在“无电”状态下进入,铜将会松散地化学沉积在锌上(浸没铜)。
结果: 镀层看起来不错,但在质量控制弯曲测试中会像胶带一样剥落。
2. “软启动”坡道
第0-2分钟(镀层): 高电压(10-12V)。
为什么? 立即将一层铜喷涂到锌上以密封它。
第2-30分钟(镀层): 降低电压(6-8V)。
为什么? 在不烧焦桶孔边缘的情况下增加厚度。
3. 阳极维护
材料: 无氧铜球(无氧)放置在钢篮中。
颜色检查:
亮粉色: 活跃(良好)。
黑色/暗色: 极化(不好)。检查游离氰化物(过低)或氢氧化物(过低)。
蓝色污泥: 阳极溶解过快。游离氰化物过高。
第四部分:槽及溶液维护计划
日常例行:
滴定分析: 分析游离氰化物和铜金属。
调整: 首先添加氰化钠(安全),然后根据需要添加氰化铜。
温度检查: 确保加热器正常工作。55°C是关键。
过滤检查: 确保泵在运行。氰化铜会产生污泥;如果不过滤,零件会变得粗糙。
每周例行:
碳处理: 添加粉状碳或更换碳过滤芯。
为什么? 有机杂质(来自预处理的油)会导致“雾霾”或“起泡”。
罗谢尔盐补充: 添加初始配制量的10%。这种化学物质会随着时间的推移而分解,但能保持晶粒细腻。
季度例行:
碳酸盐去除(“冷冻”方法):
氰化物会随着时间的推移分解成碳酸钠(Na₂CO₃)。
症状: 效率下降,镀层变粗,电压必须提高。
操作: 在冬季(或使用冷却器)时,将槽冷却至< 5°C。碳酸盐将在底部结晶(冻结)。铲出它们。
第五部分:大师故障排除(真实经验)
| 缺陷 | 视觉症状 | 可能原因 | 大师的解决方案 |
| 起泡 | 烘烤后出现气泡。 | 1. 游离氰化物过低。 2. 温度过低(<50°C)。 3. 预处理不良。 | 1. 滴定并添加NaCN。 2. 检查加热器。 3. 检查酸浸(是否脏?)。 |
| 粗糙 | 表面有砂纸感。 | 1. 碳酸盐过高。 2. 阳极污泥。 3. 阳极袋撕裂。 | 1. 冷冻碳酸盐。 2. 清洁阳极篮。 3. 增加过滤。 |
| 暗淡/无光泽 | 镀层不是正确的鲑鱼粉色。 | 金属杂质(锌/铅溶解在浴液中)。 | 添加[QLQ] 锌净化剂(基于硫化物)以沉淀锌污染物。 |
| 烧焦边缘 | 桶孔附近的镀层暗淡/粗糙。 | 1. 电流过高。 2. 金属含量过低。 | 1. 降低电压。 2. 添加氰化铜。 |
| 被动阳极 | 阳极变黑且无法导电。 | 罗谢尔盐过低或游离氰化物过低。 | 添加罗谢尔盐(10 g/L)和NaCN。 |
第六部分:安全注意事项(生死攸关)
酸分离:
绝对不要将酸(硫酸/盐酸)靠近氰化物槽。
反应: 酸 + 氰化物 = 氢氰酸气体(HCN)。这会在几秒钟内致命。
“解毒剂”工具包:
每条氰化物生产线必须配备可随时使用的氨基硝酸酯/硫代硫酸钠工具包。
废水:
氰化物冲洗水必须单独管道输送到氰化物分解站(使用漂白剂/次氯酸盐,pH 11)。
🌟 精选专辑:“氰化物代码”系列
博客/指南专辑描述:
☠️ “氰化物代码”专辑:运行最危险(也是必需)的槽
对于锌合金,氰化铜没有替代品。它是将一切联系在一起的“锚”。本专辑教你如何安全高效地驯服这个野兽。
你将掌握:
⚡ “带电入槽”标准操作程序: 一段逐步视频,准确展示如何在桶接触水之前激活整流器,以防止99%的起泡问题。
❄️ 碳酸盐冷冻: 如何通过冷却你的槽来去除镀层效率的头号杀手(碳酸钠),避免倾倒昂贵的化学品。
⚖️ “游离氰化物”比例: 一个简单的计算器,用于平衡你的NaCN和CuCN。为什么“过多”与“过少”同样糟糕。
🧼 锌净化剂: 如何使用[QLQ净化剂]清除溶液中的溶解锌,保持你的铜层明亮和延展。
👉 尊重化学。掌握附着力。立即下载氰化物代码!