
Escopo deste guia
Este guia para gestão traduz o processo em custo, risco e throughput: o que medir, o que auditar e onde o dinheiro vaza.
Galvanoplastia em tambor: Os valores são faixas iniciais padrão da indústria; confirme com a TDS do seu fornecedor antes de fixar ajustes.
Faixas de trabalho e pontos de controle
A tabela abaixo é a referência diária para Galvanoplastia em tambor. Ajuste pelo cartão e verifique pela coluna de controle.
| Parameter | Typical range | Control point | Watch out |
|---|---|---|---|
| Loading ratio | 15–30% of barrel volume | Parts tumble freely | Overload gives flat spots |
| Barrel speed | 4–8 rpm | Full tumble visible | Too fast burns parts at door |
| Current per load | 2–6 A/dm² equivalent | Amp-min per kg logged | High current burns outer parts |
| Contact danglers | 2 per barrel, clean tips | Contact resistance < 0.1 Ω | Worn danglers give no-plate zones |
| Cycle time | 20–45 min by thickness | Thickness spot-check per run | Long cycles wear media |
A camada que importa no seu nível
Além do cartão básico, esta é a camada que importa no seu nível:
| Cost line | What drives it | Metric to track | Typical lever |
|---|---|---|---|
| Chemicals | Drag-out and bath dumps | Cost per 1000 parts | Rinse counter-flow, drip bars |
| Rework | First-pass yield losses | FPY by defect family | Fix top family first |
| Energy | Heated tanks and idle time | kWh per 1000 parts | Covers, night setback |
| Claims | Escape rate | PPM by customer | Ship gate on FPY |
Rotina padrão
Passos padrão, em ordem, para cada turno:
- Weigh the load and set amp-min target
- Check dangler tips for clean metal contact
- Set barrel speed by part size and weight
- Sample thickness at cycle end, one part per 10 kg
- Rinse in-barrel before unload to protect colour
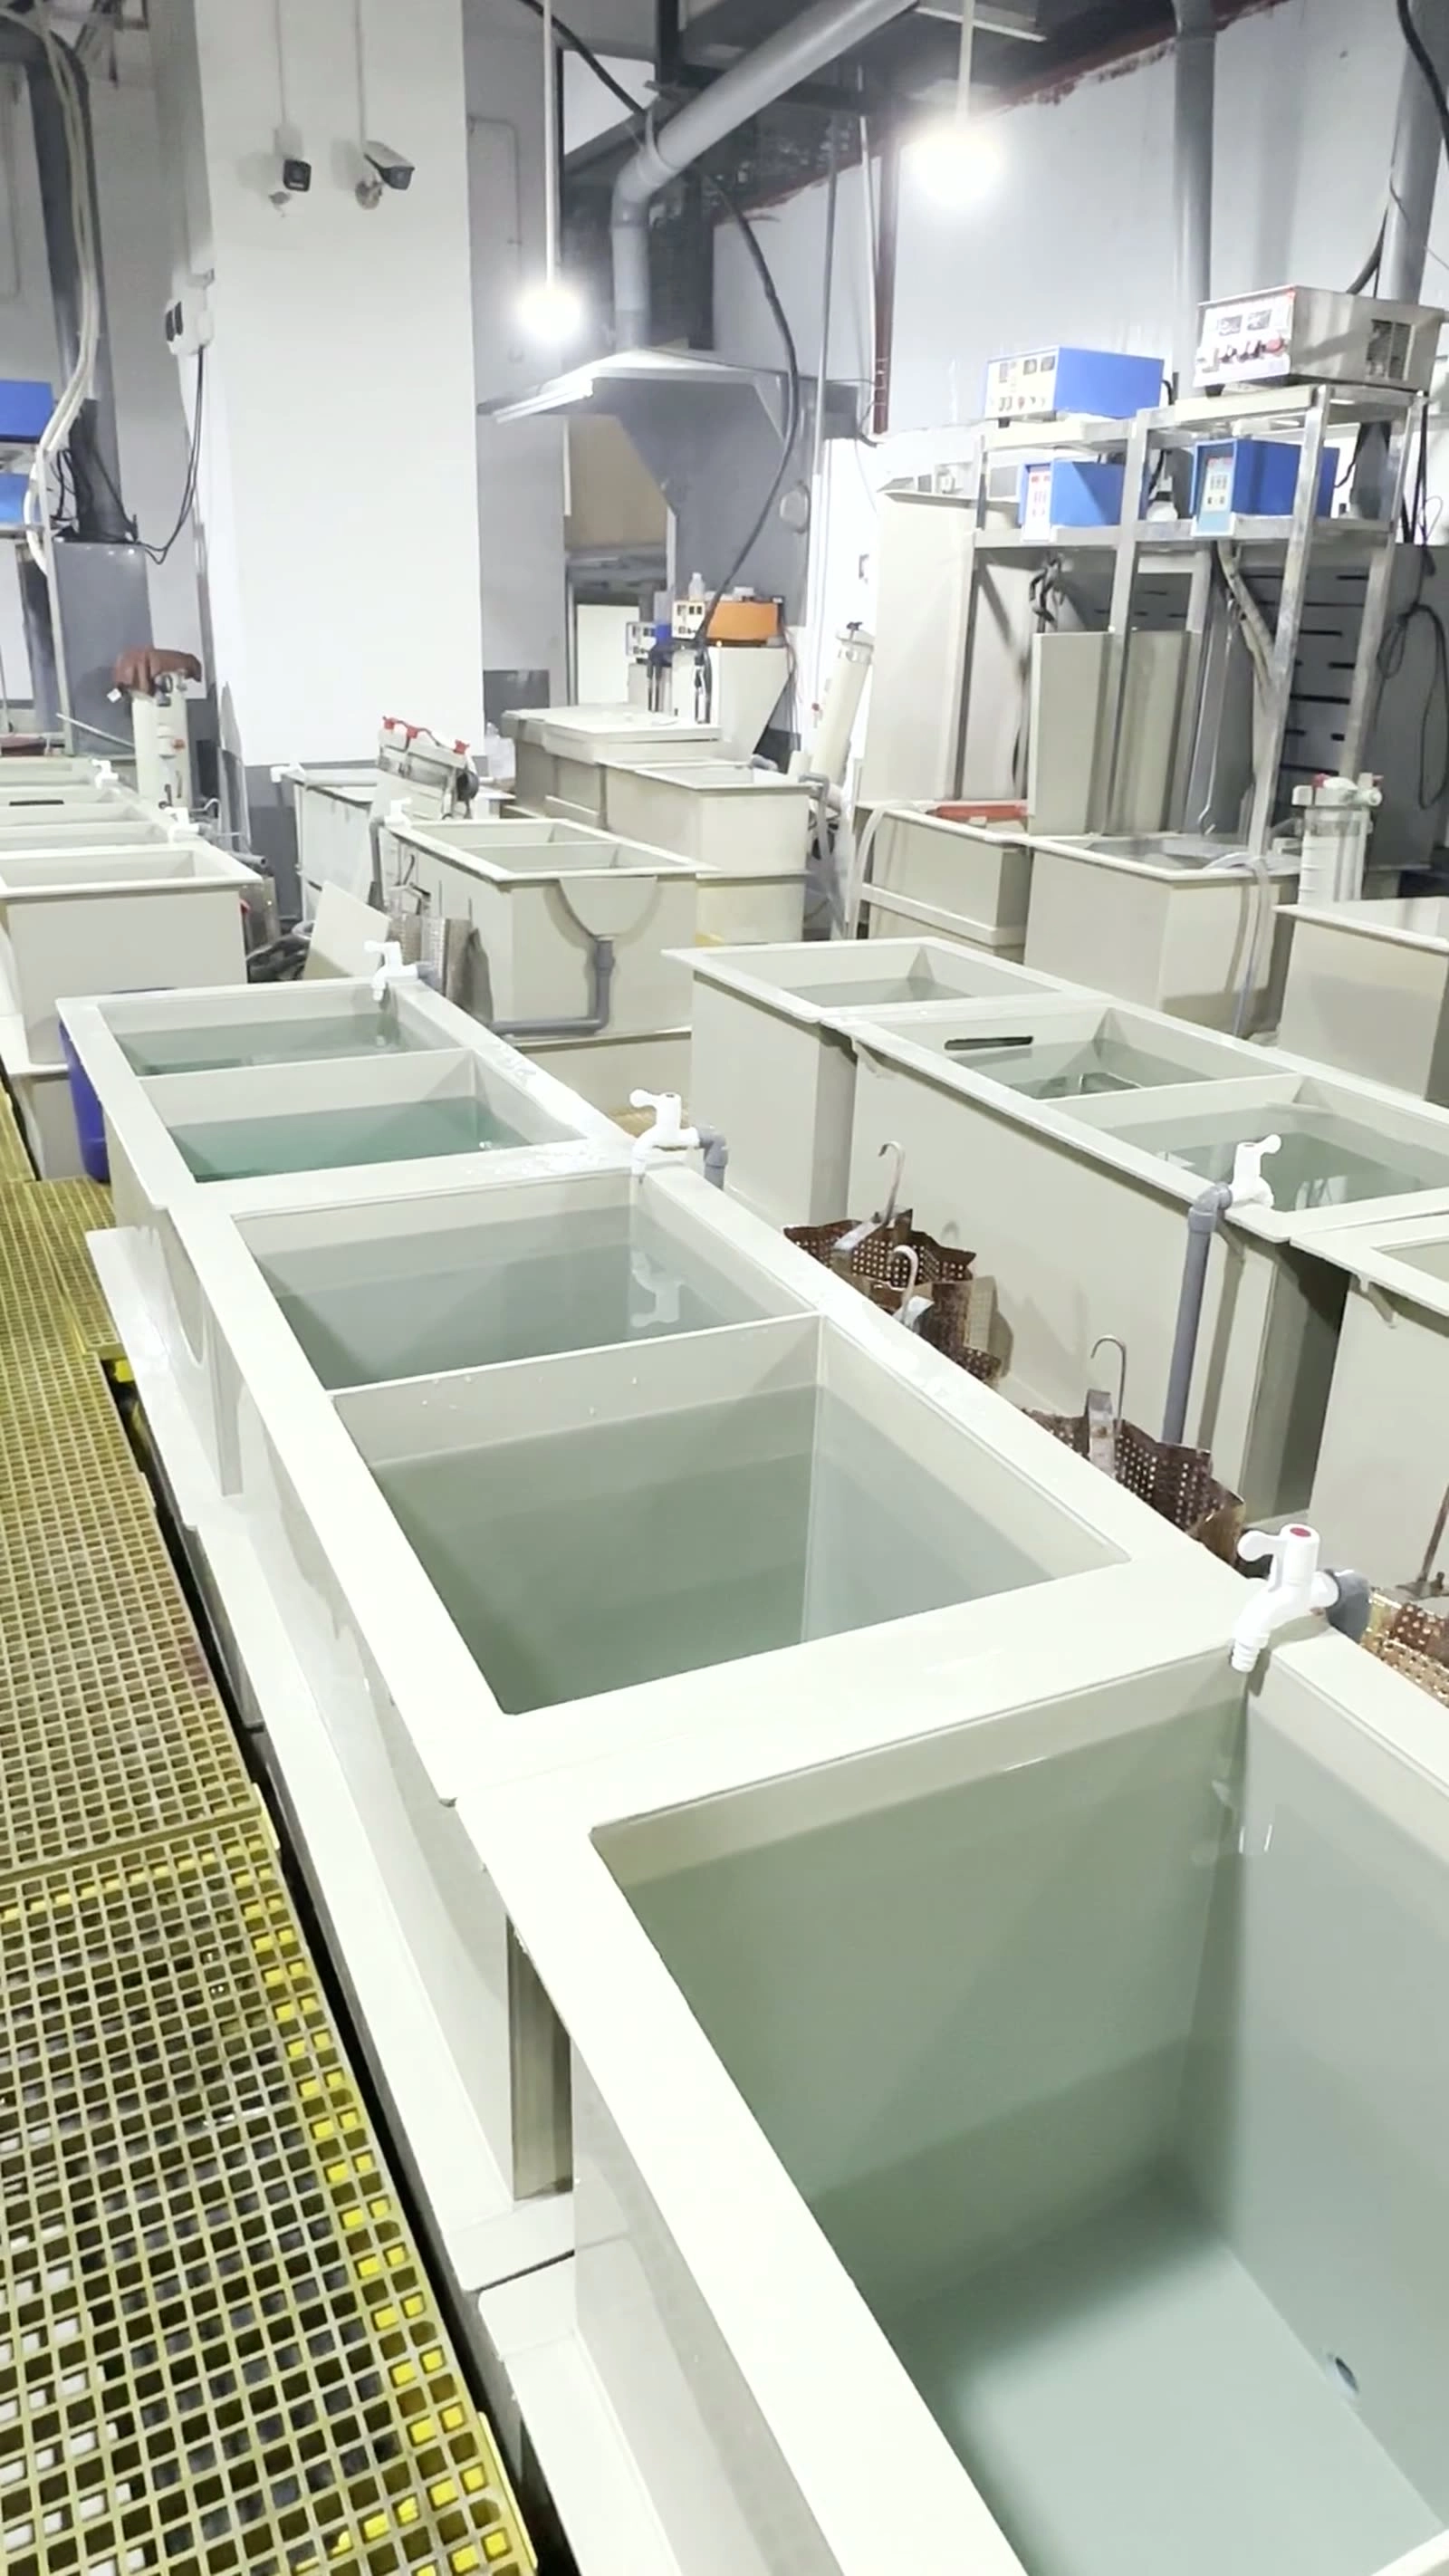
Notas do engenheiro
- Mixed sizes plate unevenly — split loads by part family
- Amp-min per kg, not amp-min per barrel, is the real dose
- Burn marks collect on parts resting at the barrel door
- Add media balls for flat parts to prevent sticking
- Log every load; trend dose vs thickness weekly
Segurança: Barrels are heavy and hot after plating. Use hoists and heat gloves; never lift a barrel by its door.
Perguntas frequentes
Como sei que os ajustes estão corretos?
Siga a tabela de faixas e verifique pela coluna de controle; se o resultado sair da janela, pare e avise.
Por que o resultado varia entre turnos?
Siga a tabela de faixas e verifique pela coluna de controle; se o resultado sair da janela, pare e avise.
Quando devo pedir ajuda a um sênior?
Siga a tabela de faixas e verifique pela coluna de controle; se o resultado sair da janela, pare e avise.