
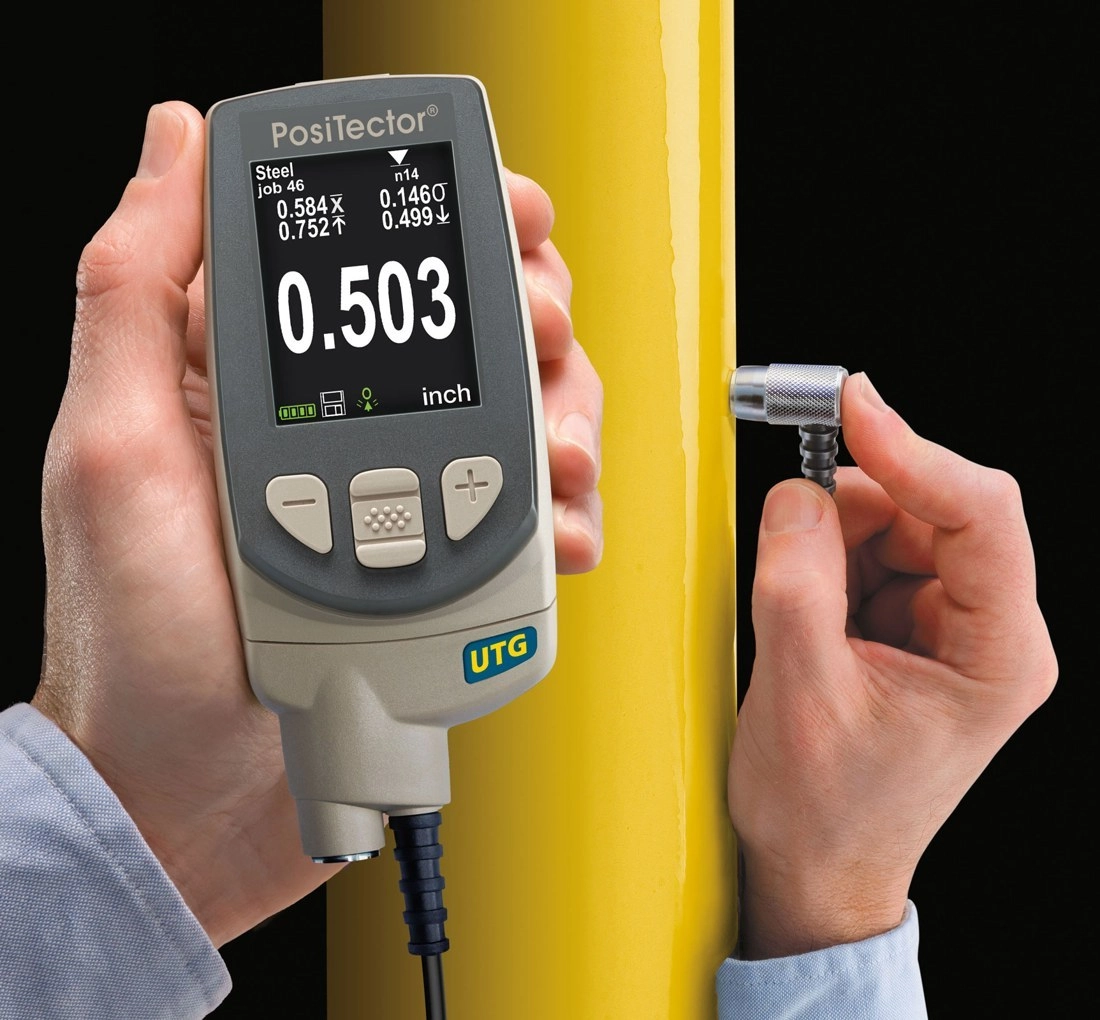
Praktik Pengukur Sisir Ketebalan Lapisan Basah: Pemeriksaan pada Komponen Saat Penyemprotan.
Referensi kerja untuk lini pengecatan. Angka pengaturan pada diagram proses merupakan contoh, bukan batas operasi yang berlaku universal. Ikuti lembar data teknis pelapis, petunjuk peralatan, dan proses yang telah divalidasi untuk komponen Anda. Skenario berikut menggambarkan pemeriksaan, bukan hasil pelanggan yang telah diverifikasi.
Kesalahan Umum dan Cara Menghindarinya
| Kesalahan | Penyebab | Perbaikan Praktis |
|---|---|---|
| 1. Menyemprot pada kait yang tertumpuk cat | Serpihan cat mencemari komponen yang baru dicat | Hilangkan tumpukan cat pada kait sesuai jadwal |
| 2. Menilai pemanggangan dari tampilan | Pemanggangan kurang dapat lolos visual tetapi gagal uji adhesi | Catat strip suhu; simpan arsipnya |
Praktik Terbaik
- Jadwalkan penghilangan cat pada kait berdasarkan jumlah siklus
- Sediakan pengukur lapisan basah di bilik semprot
- Arsipkan strip pencatat suhu pemanggangan per minggu
Disiplin Perawatan Kait dan Pemanggangan
- Periksa tumpukan cat pada kait - Hilangkan cat sesuai jadwal (Serpihan merusak cat baru)
- Lapisan basah komponen pertama - Sesuaikan sebelum melanjutkan (Jangan lewatkan pemeriksaan komponen pertama)
- Strip pencatat suhu pemanggangan di oven - Arsipkan catatannya (Tampilan bukan bukti pengerasan)
Pembersihan cat berdasarkan siklus | Tinjau arsip setiap minggu
Referensi Lini Gantung
Pastikan batas aplikasi dan pemanggangan sesuai lembar data teknis pelapis serta spesifikasi produksi yang telah divalidasi.
| Nilai proses | Referensi | Alasan Penting |
|---|---|---|
| Penghilangan tumpukan cat pada kait | Berdasarkan jumlah siklus | Serpihan mencemari komponen yang baru dicat |
| Ketebalan lapisan basah | Sesuai spesifikasi yang disetujui | Sesuaikan pada komponen pertama, bukan sesudahnya |
| Penguapan dan perataan | Sesuai lembar data | Menyeimbangkan perataan dan paparan debu |
| Kurva pemanggangan | Diverifikasi dengan perekam | Pemanggangan kurang menyebabkan kegagalan adhesi |
Pemeriksaan Lapisan Basah pada Komponen Pertama
Skenario. Ketebalan lapisan bergeser setelah pergantian warna, tetapi tetap lolos pemeriksaan visual.
Tindakan. Periksa lapisan basah dengan pengukur pada komponen pertama setiap warna.
Pemeriksaan. Pastikan ketebalan lapisan basah dan adhesi pelapis yang telah mengeras sebelum meluluskan batch.
Pertanyaan Umum
Seberapa sering tumpukan cat pada kait harus dihilangkan?
Berdasarkan jumlah siklus, sebelum tumpukan cat mengelupas. Serpihannya jatuh ke cat yang masih baru.
Mengapa lapisan basah diperiksa pada komponen pertama?
Setiap pergantian warna mengubah pengaturan. Satu pengukuran setiap pergantian mencegah seluruh produksi berjalan dengan ketebalan yang salah.
Apakah pemeriksaan pemanggangan secara visual sudah cukup?
Tidak. Pemanggangan yang kurang dapat lolos pemeriksaan visual tetapi gagal uji adhesi. Strip pencatat suhu menjadi buktinya.
Rencana Penerapan
| Langkah | Frekuensi |
|---|---|
| Perawatan kait diterapkan | Setiap siklus |
| Pemeriksaan lapisan basah diterapkan | Minggu 1 |
| Rencana urutan pergantian | Bulan 1 |
Masalah Apa yang Ingin Anda Atasi?
Jika daftar periksa atau templat ini perlu disesuaikan dengan lini dan ragam komponen Anda, hubungi QLQ. Kami menyediakan paket lengkap peralatan dan bahan kimia beserta dokumen kerja yang mendukung pengoperasiannya.
Tanya Jawab - Praktik Pengukur Sisir Ketebalan Lapisan Basah: Pemeriksaan pada Komponen Saat Penyemprotan
Jawaban langsung dari lantai produksi. Hubungi kami melalui WhatsApp jika kasus Anda berbeda.