
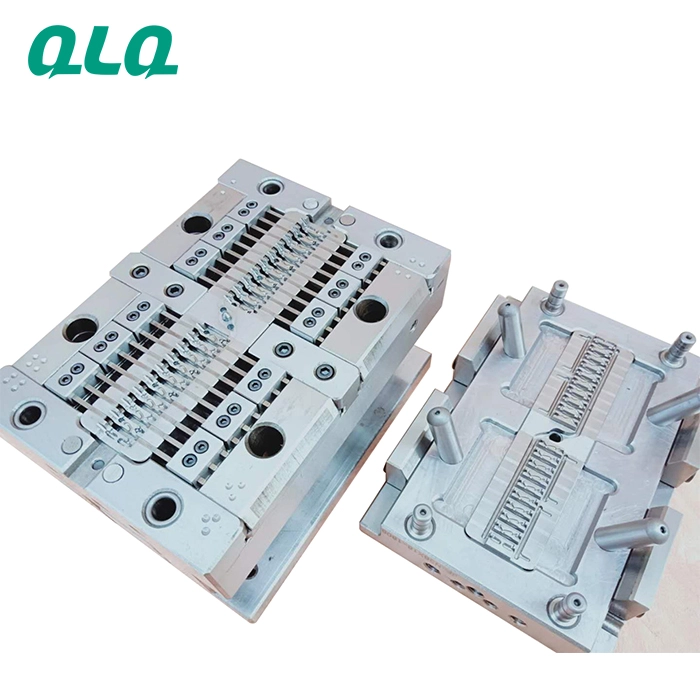
Catatan siklus cetakan: kapan pemeliharaan perlu dilakukan.
Acuan kerja untuk dicetak dan digunakan di lini. Melengkapi studi kerusakan di Pusat Teknisi dengan dokumen standar yang dihasilkan dari kasus tersebut.
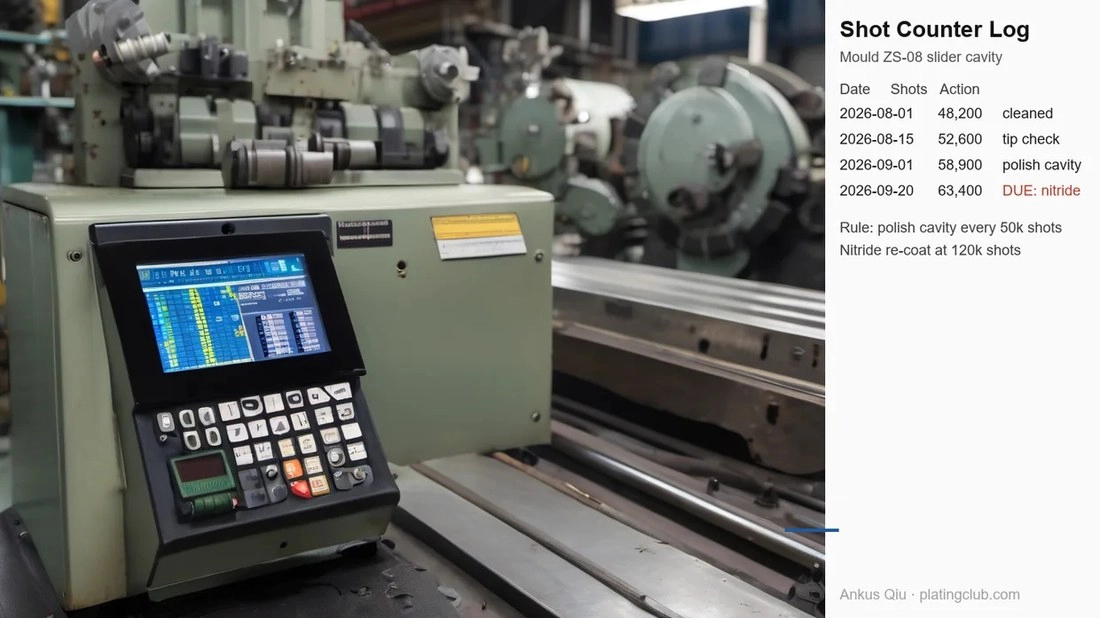
Kesalahan umum dan pencegahannya
| Kesalahan | Penyebab | Solusi praktis |
|---|---|---|
| 1. Membersihkan rongga dengan alat logam keras | Goresan tercetak pada setiap hasil cetak | Hanya alat kuningan atau tembaga yang sesuai serta pelarut yang tepat |
| 2. Tanpa penghitung siklus | Waktu pemeliharaan hanya diperkirakan | Catatan per cetakan; tindak lanjuti saat ambang tercapai |
Praktik yang baik
- Alat kuningan di dekat mesin
- Peringatan ambang siklus
- Daftar penyimpanan cetakan bertanggal
Perawatan saat ganti cetakan
- Bersihkan rongga - Kuningan, pelarut sesuai (Tanpa pengikis logam keras)
- Catat jumlah siklus - Bandingkan dengan ambang (Catatan terlewat menyembunyikan jadwal perawatan)
- Lindungi dan simpan - Dikemas dan diberi tanggal (Tanpa pelindung, rongga berkarat)
Catatan per cetakan | Peringatan ambang kepada penyetel
Acuan perawatan cetakan
Poin perawatan cetakan kepala ritsleting dalam produksi.
| Besaran | Acuan | Alasan penting |
|---|---|---|
| Pembersihan rongga | Setiap pergantian cetakan | Sisa bahan tercetak pada produk |
| Bahan pelepas cetakan | Tipis, merata, tercatat | Lapisan tebal menumpuk residu |
| Ambang siklus | Riwayat tiap cetakan | Rawat sebelum keausan tampak pada produk |
| Penyimpanan | Dilapisi pelindung, dikemas, diberi tanggal | Mencegah kerusakan korosi |
Penghitung siklus mengurangi kerusakan cetakan mendadak
Situasi. Cetakan dirawat setelah rusak, bukan sebelumnya.
Tindakan. Catatan siklus per cetakan dengan peringatan ambang.
Hasil. Pemeliharaan beralih ke penghentian terencana; cacat akibat keausan rongga berkurang.
Pertanyaan umum
Mengapa alat logam keras tidak boleh dipakai di rongga?
Goresan tercetak pada setiap produk sampai dihilangkan dengan pemolesan. Gunakan alat kuningan yang sesuai dan pelarut.
Apa itu ambang penghitung siklus?
Jumlah siklus saat riwayat menunjukkan perlunya pemeliharaan; ditetapkan per cetakan, bukan berdasarkan kalender.
Bagaimana menyimpan cetakan?
Dilapisi pelindung, dikemas dan diberi tanggal. Penyimpanan tanpa pelindung mengorosi rongga dan mengganggu produksi pertama berikutnya.
Rencana penerapan
| Langkah | Frekuensi |
|---|---|
| Perawatan rongga mulai dijalankan | Setiap pergantian |
| Pencatatan siklus mulai dijalankan | Minggu 1 |
| Model ekonomi umur cetakan | Bulan 1 |
Masalah apa yang ingin Anda atasi?
Hubungi QLQ untuk menyesuaikan daftar periksa atau templat ini dengan lini dan jenis komponen Anda. Kami menyediakan peralatan, bahan kimia dan dokumen kerja yang diperlukan.
FAQ — Catatan siklus cetakan
Jawaban langsung dari area produksi. Tanyakan lewat WhatsApp jika kasus Anda berbeda.