
Întreținerea cârligelor de vopsire: îndepărtarea depunerilor și standardele punctelor de contact.
Material de lucru pentru linia de vopsire. Valorile numerice din schema procesului sunt exemple, nu limite universale de operare. Respectați fișa tehnică a vopselei, instrucțiunile echipamentelor și procesul validat pentru piesele dumneavoastră. Scenariile de mai jos ilustrează verificări și nu reprezintă rezultate verificate ale clienților.
Greșeli frecvente și evitarea lor
| Greșeală | Cauză | Soluție practică |
|---|---|---|
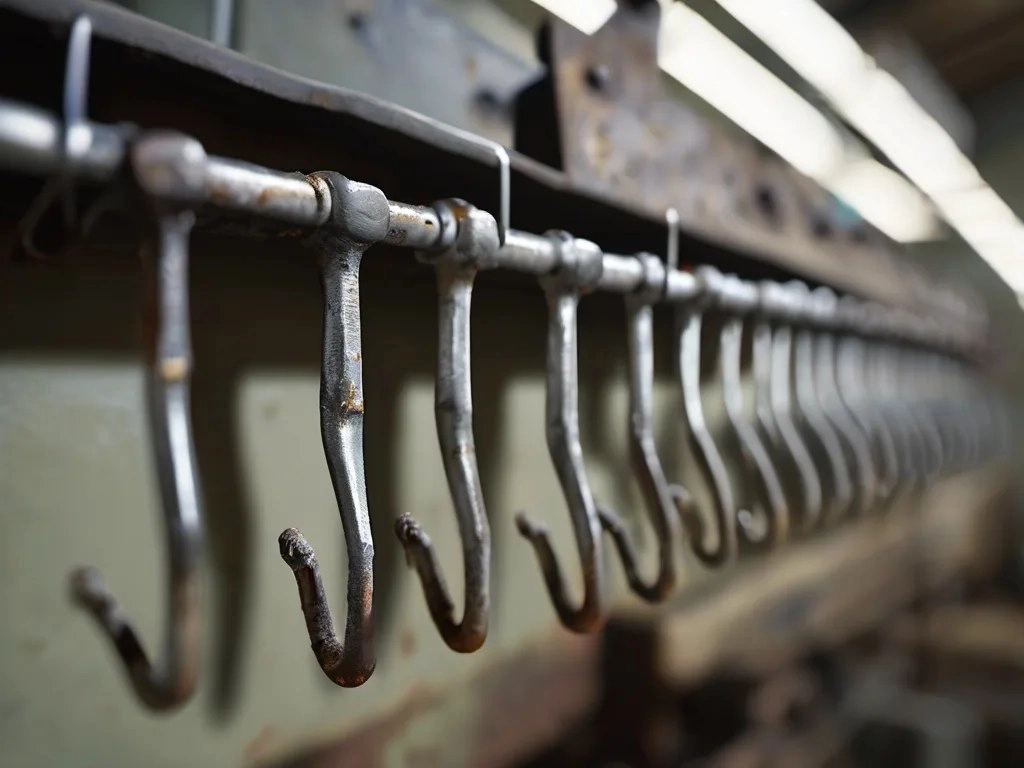
| 1. Vopsire pe cârlige cu depuneri | Fulgii de vopsea contaminează piesele proaspăt vopsite | Curățați cârligele conform planului |
| 2. Evaluarea coacerii după aspect | Coacerea insuficientă trece controlul vizual, dar nu testul de aderență | Înregistrați pe benzi și păstrați arhiva |
Bune practici
- Program de curățare a cârligelor după numărul de cicluri
- Pieptene pentru grosimea peliculei umede la cabină
- Arhivă săptămânală a benzilor de temperatură la coacere
Disciplină la cârlige și coacere
- Verificați depunerile pe cârlige - Îndepărtați depunerile conform planului (Fulgii strică vopseaua proaspătă)
- Peliculă umedă pe prima piesă - Reglați înainte de continuare (Nu omiteți controlul primei piese)
- Bandă de înregistrare a temperaturii în cuptor - Arhivați înregistrarea (Aspectul nu confirmă întărirea)
Curățare după cicluri | Arhivă verificată săptămânal
Referințe pentru linia pe rame
Confirmați limitele de aplicare și coacere folosind fișa tehnică a vopselei și specificația de producție validată.
| Parametru | Referință | Importanță |
|---|---|---|
| Îndepărtarea depunerilor de pe cârlige | După numărul de cicluri | Fulgii contaminează piesele proaspăt vopsite |
| Grosimea peliculei umede | Conform specificației aprobate | Reglați la prima piesă, nu ulterior |
| Evaporare și nivelare | Conform fișei tehnice | Echilibrează nivelarea și riscul de praf |
| Curba de coacere | Verificată cu înregistratorul | Coacerea insuficientă compromite aderența |
Controlul peliculei umede pe prima piesă
Scenariu. Grosimea peliculei a deviat după schimbările de culoare, deși piesele au trecut controlul vizual.
Acțiune. Verificați grosimea peliculei umede cu pieptenele pe prima piesă a fiecărei culori.
Verificare. Confirmați grosimea peliculei umede și aderența stratului întărit înainte de eliberarea lotului.
Întrebări frecvente
Cât de des trebuie curățate cârligele de vopsea?
După numărul de cicluri, înainte ca depunerile să se desprindă. Fulgii cad pe vopseaua proaspătă.
De ce se verifică pelicula umedă pe prima piesă?
Fiecare schimbare de culoare modifică reglajul. O măsurare la fiecare schimbare previne producerea unei serii întregi cu grosime greșită.
Este suficient controlul vizual al coacerii?
Nu. Coacerea insuficientă poate trece controlul vizual, dar nu testul de aderență. Benzile înregistratorului de temperatură sunt dovada.
Plan de implementare
| Etapă | Frecvență |
|---|---|
| Întreținerea cârligelor în aplicare | Fiecare ciclu |
| Controlul peliculei umede în aplicare | Săptămâna 1 |
| Planul succesiunii schimbărilor | Luna 1 |
Ce problemă doriți să rezolvați?
Dacă doriți adaptarea acestei liste de verificare sau a acestui model la linia și gama dumneavoastră de piese, contactați QLQ. Furnizăm pachetul complet de echipamente și produse chimice, împreună cu documentele de lucru necesare funcționării.
Întrebări și răspunsuri — întreținerea cârligelor: îndepărtarea depunerilor și standardele punctelor de contact
Răspunsuri directe din atelier. Scrieți-ne pe WhatsApp dacă situația dumneavoastră diferă.