
Nhật ký số chu kỳ khuôn: xác định thời điểm bảo dưỡng.
Tài liệu làm việc để in và dùng tại dây chuyền. Bổ sung cho các nghiên cứu hư hỏng trong mục Kỹ thuật viên bằng tài liệu tiêu chuẩn hình thành từ những tình huống đó.
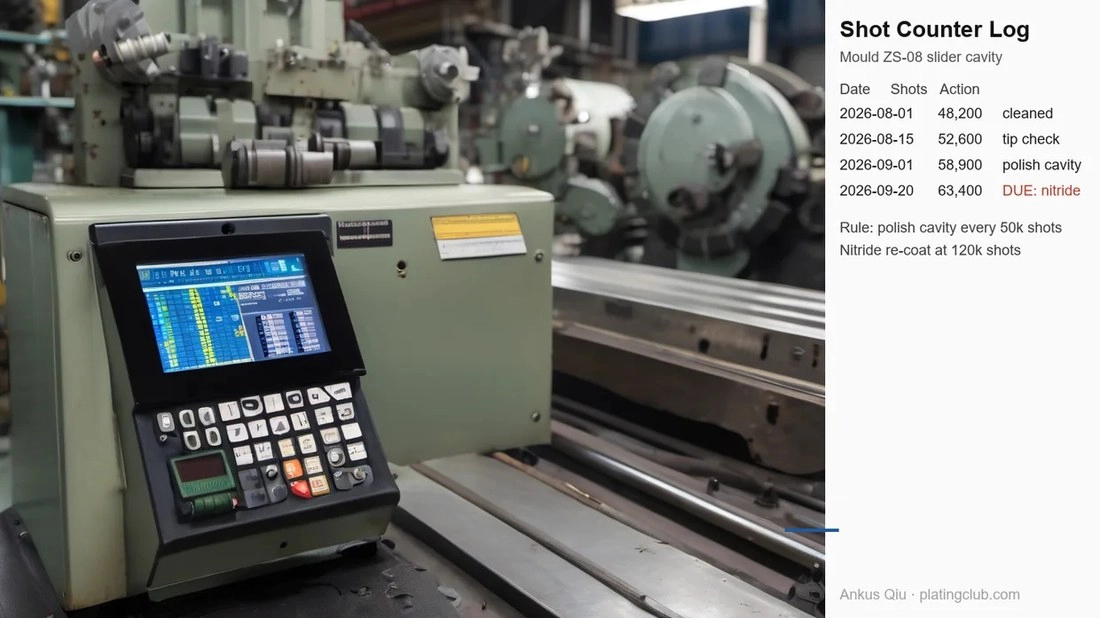
Lỗi thường gặp và cách phòng tránh
| Lỗi | Nguyên nhân | Giải pháp thực tế |
|---|---|---|
| 1. Vệ sinh lòng khuôn bằng dụng cụ kim loại cứng | Vết xước in lên từng sản phẩm | Chỉ dùng dụng cụ đồng thau hoặc đồng phù hợp và dung môi thích hợp |
| 2. Không đếm chu kỳ | Thời điểm bảo dưỡng chỉ là phỏng đoán | Nhật ký riêng từng khuôn; xử lý khi đạt ngưỡng |
Thực hành tốt
- Bộ dụng cụ đồng thau cạnh máy
- Cảnh báo ngưỡng chu kỳ
- Sổ bảo quản khuôn có ngày
Chăm sóc khi thay khuôn
- Vệ sinh lòng khuôn - Đồng thau, dung môi phù hợp (Không dùng dao cạo kim loại cứng)
- Ghi số chu kỳ - Đối chiếu ngưỡng (Bỏ ghi làm mất dấu hạn bảo dưỡng)
- Phủ bảo vệ và cất - Đóng hộp, ghi ngày (Để trần làm gỉ lòng khuôn)
Sổ riêng từng khuôn | Báo ngưỡng cho người chỉnh máy
Tham khảo bảo dưỡng khuôn
Các điểm chăm sóc khuôn đầu khóa kéo trong sản xuất.
| Hạng mục | Tham khảo | Ý nghĩa |
|---|---|---|
| Vệ sinh lòng khuôn | Mỗi lần thay khuôn | Cặn bám in lên sản phẩm |
| Chất tách khuôn | Mỏng, đều, có ghi chép | Lớp quá dày tích tụ cặn |
| Ngưỡng chu kỳ | Theo lịch sử từng khuôn | Bảo dưỡng trước khi sản phẩm lộ lỗi mòn |
| Bảo quản | Phủ bảo vệ, đóng hộp, ghi ngày | Ngăn hư hỏng do ăn mòn |
Đếm chu kỳ giảm hỏng khuôn bất ngờ
Tình huống. Khuôn chỉ được sửa sau khi hỏng, thay vì bảo dưỡng trước.
Hành động. Ghi chu kỳ riêng cho từng khuôn và cảnh báo khi đạt ngưỡng.
Kết quả. Bảo dưỡng chuyển sang các đợt dừng có kế hoạch; lỗi do mòn lòng khuôn giảm.
Câu hỏi thường gặp
Vì sao không dùng dụng cụ kim loại cứng trong lòng khuôn?
Vết xước in lên mỗi sản phẩm cho đến khi được đánh bóng loại bỏ. Chỉ dùng dụng cụ đồng thau phù hợp và dung môi.
Ngưỡng bộ đếm chu kỳ là gì?
Số chu kỳ mà lịch sử cho thấy khuôn cần bảo dưỡng, đặt riêng cho từng khuôn chứ không theo lịch chung.
Bảo quản khuôn thế nào?
Phủ bảo vệ, đóng hộp và ghi ngày. Để trần gây ăn mòn lòng khuôn và ảnh hưởng đợt sản xuất đầu tiên sau đó.
Kế hoạch triển khai
| Bước | Tần suất |
|---|---|
| Bắt đầu chăm sóc lòng khuôn | Mỗi lần thay |
| Bắt đầu ghi chu kỳ | Tuần 1 |
| Mô hình kinh tế tuổi thọ khuôn | Tháng 1 |
Bạn muốn giải quyết vấn đề gì?
Liên hệ QLQ để điều chỉnh bảng kiểm hoặc biểu mẫu này theo dây chuyền và nhóm chi tiết của bạn. Chúng tôi cung cấp trọn bộ thiết bị, hóa chất và tài liệu làm việc cần thiết.
Hỏi đáp — Nhật ký số chu kỳ khuôn
Trả lời trực tiếp từ xưởng. Nhắn qua WhatsApp nếu tình huống của bạn khác.