
Alcance de esta guía
Esta guía para dirección traduce el proceso a costos, riesgo y rendimiento: qué medir, qué auditar y dónde se fuga el dinero.
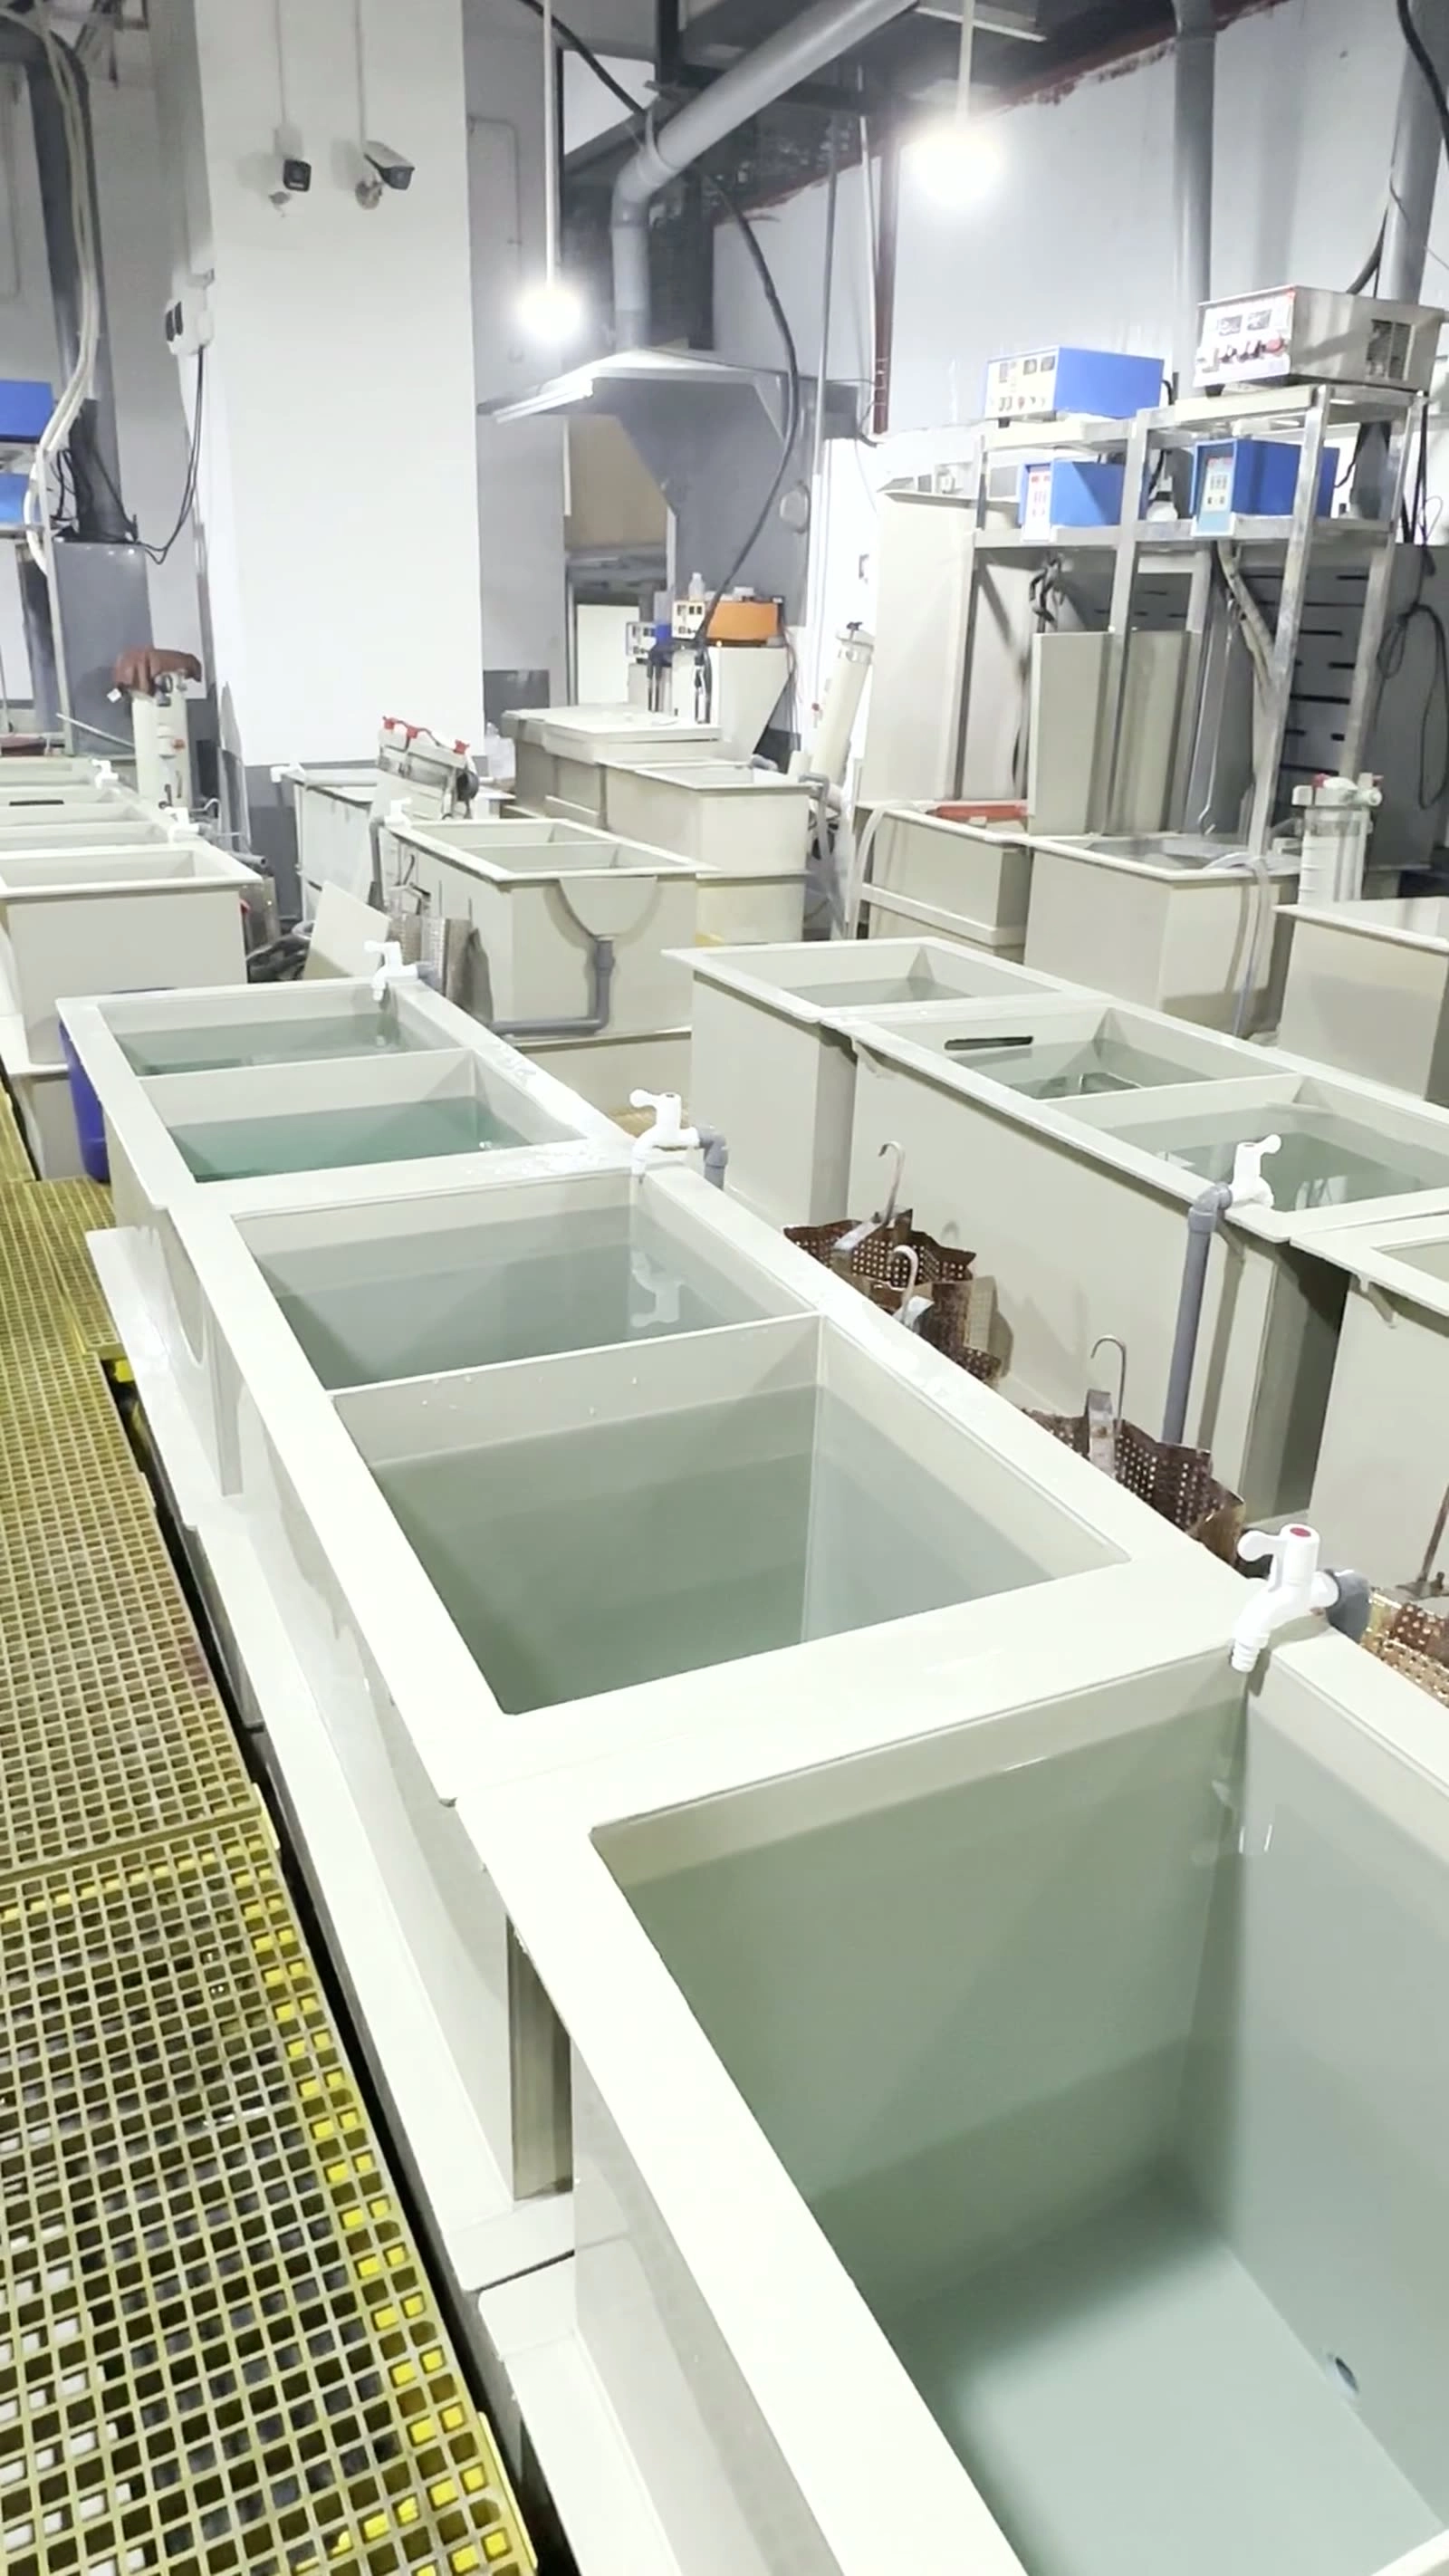
Galvanoplastia en tambor: Las cifras son rangos iniciales estándar de la industria; confírmelas con la TDS de su proveedor antes de fijar ajustes.
Rangos de trabajo y puntos de control
La tabla siguiente es la referencia diaria para Galvanoplastia en tambor. Ajuste según la tarjeta y verifique con la columna de control.
| Parameter | Typical range | Control point | Watch out |
|---|---|---|---|
| Loading ratio | 15–30% of barrel volume | Parts tumble freely | Overload gives flat spots |
| Barrel speed | 4–8 rpm | Full tumble visible | Too fast burns parts at door |
| Current per load | 2–6 A/dm² equivalent | Amp-min per kg logged | High current burns outer parts |
| Contact danglers | 2 per barrel, clean tips | Contact resistance < 0.1 Ω | Worn danglers give no-plate zones |
| Cycle time | 20–45 min by thickness | Thickness spot-check per run | Long cycles wear media |
La capa que importa en tu nivel
Más allá de la tarjeta básica, esta es la capa que importa en su nivel:
| Cost line | What drives it | Metric to track | Typical lever |
|---|---|---|---|
| Chemicals | Drag-out and bath dumps | Cost per 1000 parts | Rinse counter-flow, drip bars |
| Rework | First-pass yield losses | FPY by defect family | Fix top family first |
| Energy | Heated tanks and idle time | kWh per 1000 parts | Covers, night setback |
| Claims | Escape rate | PPM by customer | Ship gate on FPY |
Rutina estándar
Pasos estándar, en orden, para cada turno:
- Weigh the load and set amp-min target
- Check dangler tips for clean metal contact
- Set barrel speed by part size and weight
- Sample thickness at cycle end, one part per 10 kg
- Rinse in-barrel before unload to protect colour
Notas del ingeniero
- Mixed sizes plate unevenly — split loads by part family
- Amp-min per kg, not amp-min per barrel, is the real dose
- Burn marks collect on parts resting at the barrel door
- Add media balls for flat parts to prevent sticking
- Log every load; trend dose vs thickness weekly
Seguridad: Barrels are heavy and hot after plating. Use hoists and heat gloves; never lift a barrel by its door.
Preguntas frecuentes
¿Cómo sé que los ajustes son correctos?
Siga la tabla de rangos y verifique con la columna de control; si el resultado sigue fuera de ventana, pare y avise.
¿Por qué varía el resultado entre turnos?
Siga la tabla de rangos y verifique con la columna de control; si el resultado sigue fuera de ventana, pare y avise.
¿Cuándo debo pedir ayuda a un senior?
Siga la tabla de rangos y verifique con la columna de control; si el resultado sigue fuera de ventana, pare y avise.